
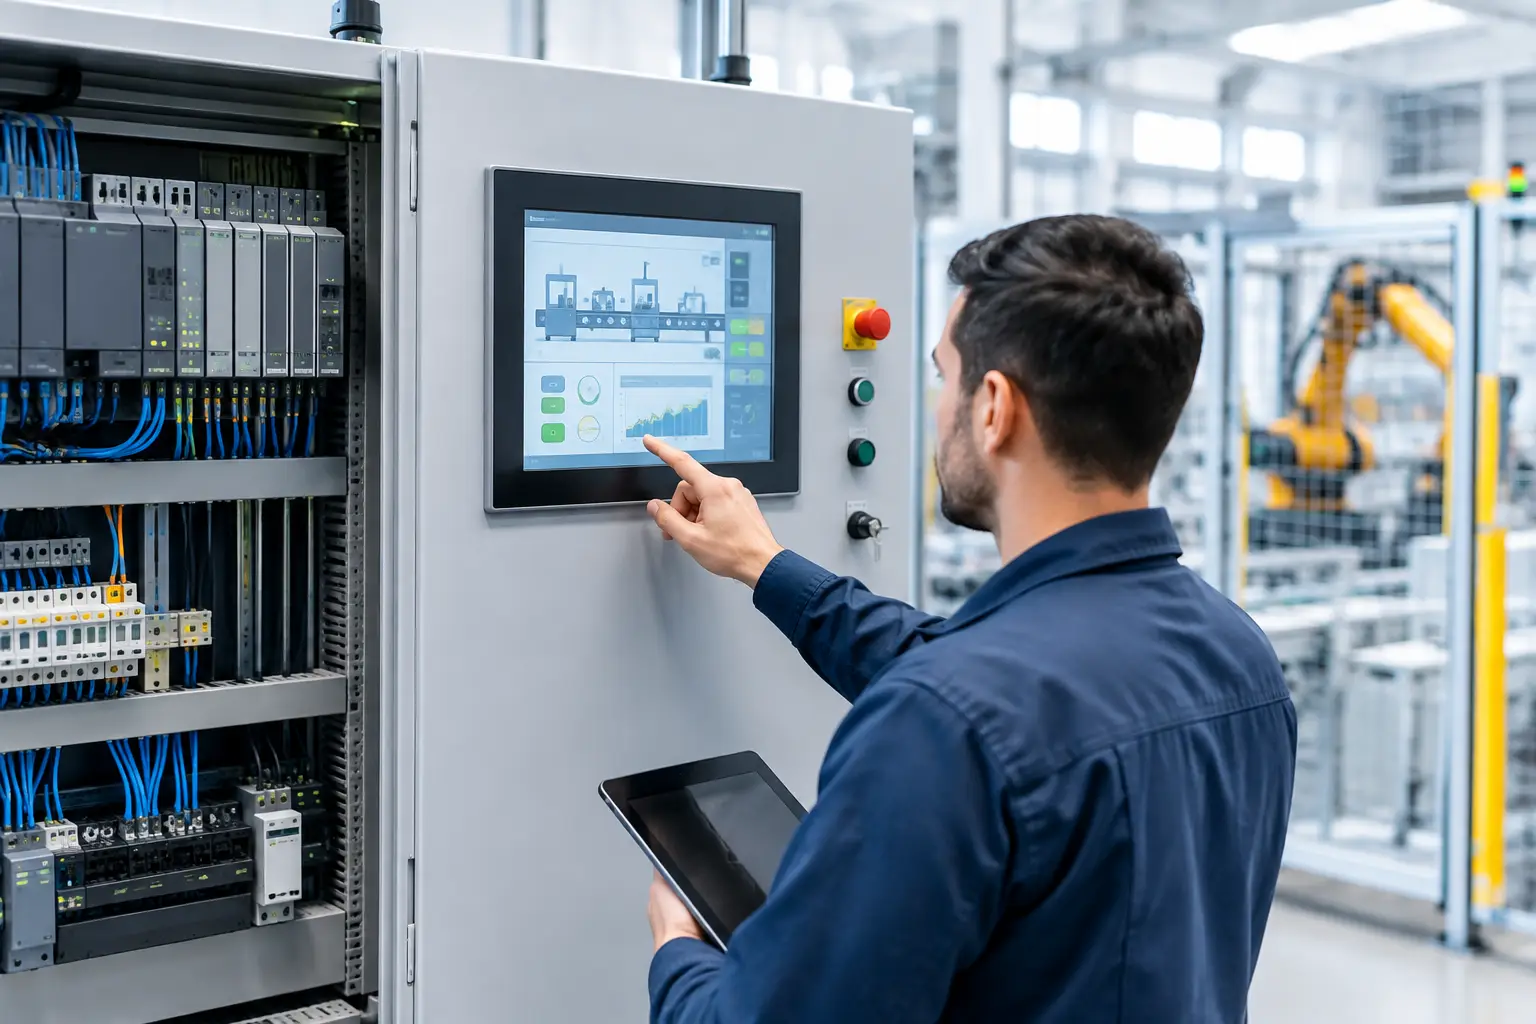
PLC és HMI programozás az üzembiztos gyártásért
Egy robotcella akkor termel kiszámíthatóan, ha nemcsak a robot mozgása pontos, hanem a teljes rendszer döntései is következetesek. A PLC és HMI programozás teremti meg azt a vezérlési és kezelői keretet, amely összehangolja a robotot, a biztonsági rendszereket, a szállítópályákat, a hegesztő- vagy megmunkáló berendezéseket, az érzékelőket és az operátor munkáját. A jó program nem pusztán elindít egy ciklust: átláthatóvá teszi az állapotokat, kontrollálja a rendellenességeket, és támogatja a gyors visszaállást.
Gyártóvállalati környezetben ez közvetlenül hat a rendelkezésre állásra. Egy nehezen értelmezhető hibaüzenet, egy rosszul kezelt újraindítás vagy egy dokumentálatlan programváltoztatás percekből órákat képes csinálni. Ezért a vezérléstechnikai szoftvert nem elkülönült programozási feladatként, hanem a teljes automatizált rendszer működési koncepciójaként érdemes kezelni.
Mit ad hozzá a PLC a gyártócella működéséhez?
A PLC, vagyis programozható logikai vezérlő a gyártócella központi döntéshozója. Feldolgozza a terepi jeleket, kezeli a gépszekvenciákat, engedélyezi vagy tiltja a műveleteket, és összehangolja a cella egységei közötti kommunikációt. Egy jól felépített PLC-programban egyértelmű, hogy milyen feltételekkel indulhat el az automata üzem, mikor léphet tovább a ciklus, és mely állapotok igényelnek kezelői beavatkozást.
Egy raklapozó robotcellában például a vezérlésnek nem elég azt tudnia, hogy a robot készen áll-e. Ellenőriznie kell a beérkező termék pozícióját, a raklap jelenlétét, a védőajtók és biztonsági eszközök állapotát, a megfogó visszajelzéseit, a rétegminta paramétereit, valamint a paletta telítettségét is. Ha a ciklus közben eltérés történik, a PLC feladata, hogy biztonságos állapotot hozzon létre, megőrizze a szükséges folyamatinformációkat, és definiált újraindítási logikát biztosítson.
Ez a megközelítés különösen értékes többberendezéses gyártósoroknál. A szűk keresztmetszet nem mindig ott jelentkezik, ahol a hiba látható. Egy feltorlódott szállítópálya oka lehet késői robotciklus, hiányzó termékazonosítás, nem megfelelő puffermenedzsment vagy egy upstream gép ismétlődő jelhibája. A PLC-program struktúrájának ezért a diagnosztikát is támogatnia kell.
A stabil vezérlés nem egyenlő a működő vezérléssel
Egy berendezés átadható úgy is, hogy normál körülmények között elvégzi a feladatát. Ipari szempontból azonban ez kevés. A valódi kérdés az, mi történik termékhiánynál, selejt esetén, légnyomásesésnél, kommunikációs hibánál, kézi beavatkozás után vagy műszakváltáskor.
Az üzembiztos PLC-program felkészül ezekre a helyzetekre. Elkülöníti a biztonsági funkciókat a technológiai vezérléstől, kezeli az állapotgépeket, megfelelő reteszeléseket alkalmaz, és a hibákat olyan kategóriákba rendezi, amelyek alapján eldönthető: automatikusan helyreállítható az eltérés, kezelői nyugtázás szükséges, vagy karbantartási beavatkozás kell. Nem minden hiba kezelhető azonos módon, és a túl agresszív automatikus újraindítás ugyanúgy kockázat, mint a szükségtelen leállítás.
A HMI nem kijelző, hanem az üzemeltetés munkaeszköze
A HMI, vagyis ember-gép interfész az a felület, amelyen az operátor és a karbantartó kapcsolatba lép az automatizált berendezéssel. Itt jelennek meg az üzemállapotok, riasztások, termelési adatok, receptparaméterek és karbantartási információk. A HMI programozás minősége meghatározza, hogy egy műszakvezető néhány másodperc alatt megérti-e a leállás okát, vagy hosszú hibakeresés kezdődik.
Egy jó kezelőfelület nem terheli felesleges részletekkel a felhasználót. Az operátornak az aktuális feladathoz szükséges információ kell: melyik állomás vár, mi akadályozza a ciklus indulását, milyen művelet következik, és milyen lépést tehet biztonságosan. A karbantartó számára ennél részletesebb diagnosztika lehet indokolt, például szenzorállapotok, hajtásvisszajelzések, kommunikációs státuszok vagy I/O-képek.
A jogosultsági szintek itt nem adminisztratív részletek. A receptváltás, a paramétermódosítás, a kézi mozgatás és a szervizfunkciók eltérő kockázatot hordoznak. A kezelőfelületnek úgy kell támogatnia a munkát, hogy közben kizárja a véletlen vagy illetéktelen beavatkozásokat. Ez különösen lényeges olyan gyártásban, ahol több termékváltozat, gyakori átállás vagy szigorú minőségi követelmény van jelen.
Hibaüzenetek, amelyek valóban segítenek
A „Cella hiba” jelzés nem diagnosztika. A használható hibaüzenet megnevezi az érintett egységet, érthetően leírja az eltérést, és ahol a folyamatbiztonság megengedi, jelzi a következő ellenőrzési lépést is. Például lényegesen gyorsabb reagálást tesz lehetővé a „2. állomás – a munkadarab-pozíció érzékelője 10 másodpercen belül nem adott jelet” üzenet, mint egy általános ciklusmegszakítás.
A riasztások prioritása is számít. Más megjelenítést és kezelést igényel egy azonnali biztonsági leállás, egy minőségi kockázatot jelző eltérés, valamint egy olyan figyelmeztetés, amely még nem állítja meg a termelést. Ha minden jelzés azonos súlyú, a kezelő idővel figyelmen kívül hagyhatja a valóban kritikus információkat.
PLC és HMI programozás tervezési fázistól átadásig
A hatékony fejlesztés azelőtt elkezdődik, hogy az első programblokk elkészülne. A vezérlési koncepciót a technológiai folyamat, a ciklusidő-cél, a biztonsági besorolás, a gyártási variánsok, a rendelkezésre állási elvárások és a kezelői feladatok alapján kell kialakítani. A hardverlista, az I/O-kiosztás, a pneumatikai és villamos tervek, valamint a robotkommunikáció is a programozás alapadatai közé tartoznak.
A fejlesztési folyamatban célszerű korán tisztázni az üzemeltetési forgatókönyveket. Hogyan történik a termékváltás? Mely hibákat háríthat el az operátor? Mi legyen áramszünet után? Milyen adatokat kell megjeleníteni a műszakvezetőnek? Kell-e kapcsolódás felsőbb szintű gyártásirányítási rendszerhez? Ezekre nincs minden üzem számára azonos válasz. Egy nagy darabszámú, kevés termékváltozatot kezelő sor más kezelői logikát igényel, mint egy gyakran átállított, kis szériás gyártócella.
A programozást ezután strukturált tesztelésnek kell követnie. A szimuláció, a gyári átvételi teszt és a helyszíni üzembe helyezés eltérő hibákat képes feltárni. A valós anyagáramlás, a kezelői rutinok és a kapcsolódó gépek üzemi viselkedése helyszínen mindig adhat új információt. A cél nem az, hogy a program soha ne változzon, hanem az, hogy a módosítások kontrolláltan, dokumentáltan és visszakövethetően történjenek.
Standardizálás: gyorsabb kivitelezés, kisebb üzemeltetési kockázat
Az egyedi gép nem jelenti azt, hogy minden szoftverelemet egyedileg kell megírni. A standardizált programstruktúrák, egységes névadások, újrahasznosítható funkcióblokkok és ismételhető HMI-sablonok rövidítik a fejlesztési időt, miközben javítják az átláthatóságot. Egy karbantartó számára is előnyt jelent, ha több cellában hasonló elvek szerint találja meg a kézi üzemet, a riasztási előzményeket vagy a paraméterezési funkciókat.
A standardizálásnak azonban nem szabad elfednie a technológiai különbségeket. A hegesztőcella, a gépkiszolgáló robot és az összeszerelő célgép eltérő kockázatokat, ciklusokat és minőségi feltételeket kezel. A jó rendszerintegrátor a bevált szoftveres építőelemeket az adott feladathoz illeszti, nem fordítva. Így érhető el a rövidebb tervezési idő és a kompromisszummentes minőség egyszerre.
Mire érdemes figyelni beruházás előtt?
PLC- és HMI-fejlesztésnél az ár önmagában félrevezető összehasonlítási szempont. A kezdetben olcsóbb megoldás később jelentős költséget okozhat, ha hiányos a dokumentáció, nehéz a hibakeresés, nincs verziókezelés, vagy az üzemeltetők nem kapnak megfelelő oktatást. A beruházási döntésnél azt kell vizsgálni, hogy a rendszer mennyire támogatja a termelési célt teljes életciklusa alatt.
Érdemes előre rögzíteni a teljesítményelvárásokat: célciklusidő, elvárt rendelkezésre állás, átállási idő, selejtkezelés, adatgyűjtési igény és szervizelhetőség. Ugyanilyen fontos az átadási csomag tartalma. A naprakész villamos dokumentáció, a programmentések, a kezelési leírás, a riasztási lista és a célzott betanítás az önálló, biztonságos üzemeltetés feltételei.
A Robolution projektjeiben a PLC- és HMI-programozás a robotcella, célgép vagy gyártósor teljes megvalósításának része: a tervezési döntésektől a telepítésen át az átadás utáni szakmai támogatásig. Ez azért lényeges, mert a vezérlőszoftver minőségét nem lehet függetleníteni a mechanikától, a biztonságtól, a villamos rendszertől és a tényleges gyártási feladattól.
Ha az automatizálási beruházás célja a stabilabb kapacitás, a kevesebb állásidő és az egyenletesebb minőség, a PLC- és HMI-programot már a koncepció kialakításakor érdemes az üzemeltetők valós munkájára tervezni. Ettől válik a cella nemcsak automatizálttá, hanem hosszú távon is irányítható, karbantartható termelőeszközzé.

0 comments
Write a comment