
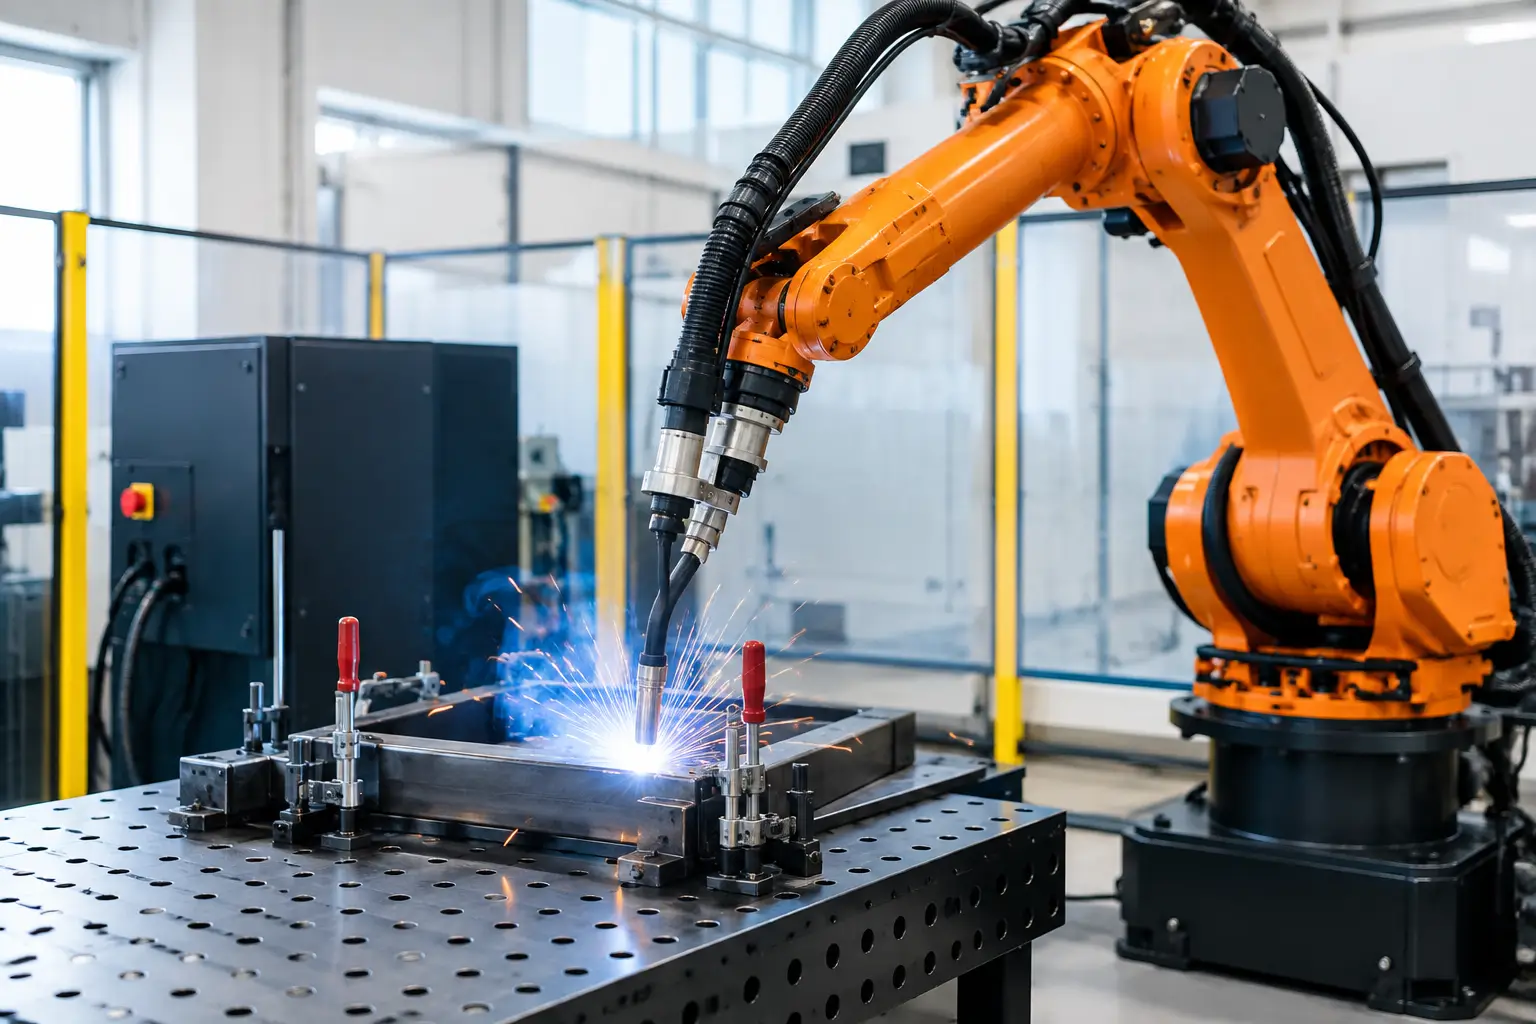
Milyen robotcella kell hegesztéshez az üzemben?
Egy hegesztőrobot önmagában nem oldja meg a kapacitás- vagy minőségi problémát. Ha a munkadarab pozicionálása pontatlan, a varrat előkészítése változó, vagy a kiszolgálás lassú, a robot csak gyorsabban teszi láthatóvá a folyamat hibáit. Ezért a kérdés nem pusztán az, hogy milyen robotot érdemes választani, hanem az is, milyen robotcella kell hegesztéshez az adott gyártási feladatra.
A jól megtervezett hegesztőrobot-cella a hegesztési technológiát, a készülékezést, az anyagmozgatást, a biztonságtechnikát és a vezérlést egyetlen üzembiztos rendszerként kezeli. A cél nem a hegesztő szakember kiváltása minden esetben, hanem az ismétlődő varratok stabil minőségének, a kiszámítható ciklusidőnek és a magas géprendelkezésre állásnak a megteremtése.
Milyen robotcella kell hegesztéshez? A feladat határozza meg
Az első tervezési adat nem a robot márkája vagy teherbírása, hanem a gyártandó termékcsalád. Más cellát igényel egy azonos geometriájú, nagy sorozatban gyártott acélszerkezet, mint egy gyakran változó, kis sorozatú termékpaletta. A döntést a munkadarab mérete, tömege, a varratok száma és elhelyezkedése, a szükséges hegesztési eljárás, valamint a kívánt darabszám együtt adja ki.
Nagy darabszám és kevés termékváltozat esetén általában fix készülékes, automatikus vagy félautomatikus kiszolgálású standard cella adja a legjobb eredményt. Itt a rövid ciklusidő, a gyors munkadarabcsere és az állandó robotpálya hozza meg a beruházás értékét. Gyakran változó termékeknél a rugalmas befogás, a gyors készülékcsere, az egyszerűen kiválasztható programok és szükség esetén a varratkövetés kerül előtérbe.
A beruházási döntésnél nem egyetlen ideális darabra, hanem a reálisan várható termékmixre kell méretezni. Egy túl szűken kialakított cella gyorsan korlátozó tényezővé válhat, a szükségtelenül nagy és bonyolult rendszer viszont növeli a kezdeti költséget és az üzemeltetési igényt. A megfelelő megoldás a gyártási tervhez illesztett kompromisszum, nem katalógusadatok összehasonlítása.
A hegesztési technológia szabja meg a cella alapjait
MIG/MAG hegesztésnél a robot mellett az áramforrás, a huzalelőtolás, a hegesztőpisztoly, a füstelszívás és a fröcskölés kezelése is a rendszer része. A pisztoly geometriája és hűtése meghatározza, hogy a robot milyen szögekben és milyen mélyen fér hozzá a varratokhoz. Nagy teljesítmény vagy hosszú varratszakasz esetén a folyadékhűtés és a megfelelő kábelvezetés nem kényelmi kérdés, hanem rendelkezésreállási feltétel.
TIG hegesztésnél a nagyobb pontosság, az ívstabilitás és az érzékenyebb paraméterezés miatt más a hangsúly. Lézerhegesztésnél a lézersugár biztonságtechnikai kezelése, a védőburkolat, az optika védelme és a megfelelő munkadarab-illesztés külön tervezési feladat. Ellenállás-ponthegesztés esetén a hegesztőfogó tömege, a szükséges nyomóerő és a kábelek mozgása befolyásolja a robot kiválasztását és a ciklusidőt.
A hegesztési áramforrást és a robotvezérlést nem elég fizikailag egymás mellé állítani. A programnak kezelnie kell a hegesztési paramétereket, az indítást és leállítást, a hibajelzéseket, valamint adott esetben a varrattisztító állomás ciklusát is. Így a kezelő és a karbantartó nem különálló gépek hibáit keresi, hanem átlátható, egységes celladiagnosztikával dolgozhat.
A hozzáférhetőség fontosabb lehet a robot hatótávjánál
A robotnak nemcsak el kell érnie a varratot, hanem a hegesztéshez megfelelő pisztolyszögben kell odaérnie. Ez különösen csőszerkezeteknél, zárt kereteknél, belső sarkoknál és többoldali hegesztésnél kritikus. Sok esetben nem nagyobb robotra, hanem kétállásos forgatóra, billentőre vagy pozicionálóra van szükség.
A pozicionáló a munkadarabot a robot számára kedvező helyzetbe fordítja. Ennek eredménye lehet a rövidebb robotmozgás, a jobb varratminőség és az, hogy több varrat hegeszthető optimális síkban. Egy megfelelően szinkronizált külső tengely gyakran többet javít a termelékenységen, mint a robot sebességének növelése.
A készülékezés a stabil varratminőség alapja
A hegesztőcella ismételhetősége nem lehet jobb, mint a munkadarab ismételhetősége a készülékben. Ha az alkatrész hézaga, felfekvése vagy referenciahelyzete ciklusonként változik, az a legjobb robotprogramot is bizonytalanná teszi. A jó készülék egyértelmű bázisfelületekkel, megfelelő szorítóerővel és a hegesztési zsugorodást figyelembe vevő kialakítással dolgozik.
A készüléktervezésnél gondolni kell a kezelőre is. A be- és kirakás legyen gyors, ergonomikus és hibabiztos, a szorítók állapota pedig legyen érzékelhető. Nagyobb sorozatnál érdemes ellenőrizni, hogy minden alkatrész a helyén van-e, és a pneumatikus vagy elektromos befogók valóban zárt helyzetet vettek-e fel. Egy hiányzó elem vagy rosszul zárt szorító ne a hegesztés végén derüljön ki.
Vegyes termelésnél a gyorsan cserélhető készülékmodulok és a termékazonosításhoz kötött programválasztás csökkentik az átállási kockázatot. Ilyenkor nem a maximális elméleti ciklusidő az egyetlen mérőszám. A rövid, biztonságos átállás és a kezelői hibák kizárása sokszor nagyobb éves kapacitásnyereséget eredményez.
Biztonság, elszívás és anyagáramlás nem utólagos kiegészítés
A hegesztőcella védőkerítése, ajtói, fényfüggönyei, biztonsági PLC-je és vészleállítói a termelési rendszer szerves részei. A kialakításnak meg kell akadályoznia, hogy személy a robot veszélyes mozgásterébe léphessen, ugyanakkor nem lassíthatja indokolatlanul a kiszolgálást. A kétállásos, forgatóasztalos cellák éppen ezért előnyösek lehetnek: miközben a robot az egyik oldalon hegeszt, a kezelő a leválasztott, biztonságos oldalon készíti elő a következő munkadarabot.
A hegesztési füst elszívását a varratok helye, a munkadarab mérete és a cella légáramlása alapján kell kialakítani. Egy általános elszívóernyő nem minden geometriánál fogja meg hatékonyan a füstöt. A rossz elszívás nemcsak munkavédelmi kérdés: szennyezheti a cellát, rontja a láthatóságot, és növeli a karbantartási igényt.
Ugyanilyen lényeges az anyagáramlás. A cella akkor termel jól, ha a hegesztés előtt rendelkezésre áll a megfelelően előkészített alkatrész, a kész darab pedig torlódás nélkül továbbjut az ellenőrzésre vagy a következő műveletre. Raklapos kiszolgálás, görgőspálya, emelőberendezés vagy kézi előkészítő állomás is lehet jó választás – a helyes megoldás az üzem logisztikájától függ.
Mikor elég egy standard cella, és mikor kell egyedi rendszer?
A standardizált hegesztőcella akkor különösen előnyös, ha a munkadarabméret, a hegesztési technológia és a kezelési mód viszonylag jól körülhatárolható. Előnye a rövidebb tervezési és kivitelezési idő, a bevált műszaki alapok, valamint a kiszámíthatóbb üzembe helyezés. Standard alapra építve is kialakítható egyedi készülékezés, pozicionáló és termékspecifikus programcsomag.
Egyedi rendszerre akkor van szükség, ha a munkadarab nagy, összetett vagy jelentős tömegű, ha több robotnak kell együtt dolgoznia, illetve ha a cellát meglévő gyártósorba kell integrálni. Ilyenkor az egyedi gépépítés, a PLC- és HMI-programozás, a nyomon követés, valamint a felsőbb vállalati rendszerekhez való kapcsolódás is a projekt része lehet.
A kollaboratív robot hegesztéshez csak meghatározott környezetben lehet indokolt. A hegesztési ív, a fröcskölés, a forró munkadarab és a szükséges ciklusidő miatt sok alkalmazásban a hagyományos, elkerített ipari robotcella a biztonságosabb és termelékenyebb választás. Kisebb teljesítményigényű, rugalmas kiszolgálási feladatoknál azonban a kollaboratív megközelítésnek is lehet helye.
A jó projekt a felmérésnél kezdődik
A helyes specifikációhoz célszerű valós alkatrészekkel, reális ciklusidőkkel és a teljes termelési folyamat ismeretében dolgozni. A döntés előtt vizsgálni kell a jelenlegi selejtarányt, a rendelkezésre álló hegesztői kapacitást, a műszakrendeket, a termékváltások gyakoriságát, valamint a későbbi bővítés lehetőségét. A koncepció akkor megalapozott, ha a technológiai adatokból egyértelműen levezethető a várható kapacitás és a kezelői feladat.
A Robolution projektalapú megközelítésben a felméréstől a tervezésen, gyártáson és programozáson át az üzembe helyezésig kezeli a robotcellát. A cél olyan rendszer átadása, amelynek nemcsak a próbavarrata jó, hanem a napi műszakokban is kiszámíthatóan működik. Az oktatás, az átadási dokumentáció és a karbantartható kialakítás ezért ugyanúgy a minőség része, mint a robotpálya.
A következő hegesztőrobot-beruházás előtt érdemes egy konkrét termékcsalád legkritikusabb varrataiból kiindulni. Ha ezekhez megvan a megfelelő hozzáférés, befogás, hegesztési paraméterezés és kiszolgálás, a robotcella valóban mérhetően növeli az üzem versenyképességét.

0 comments
Write a comment