
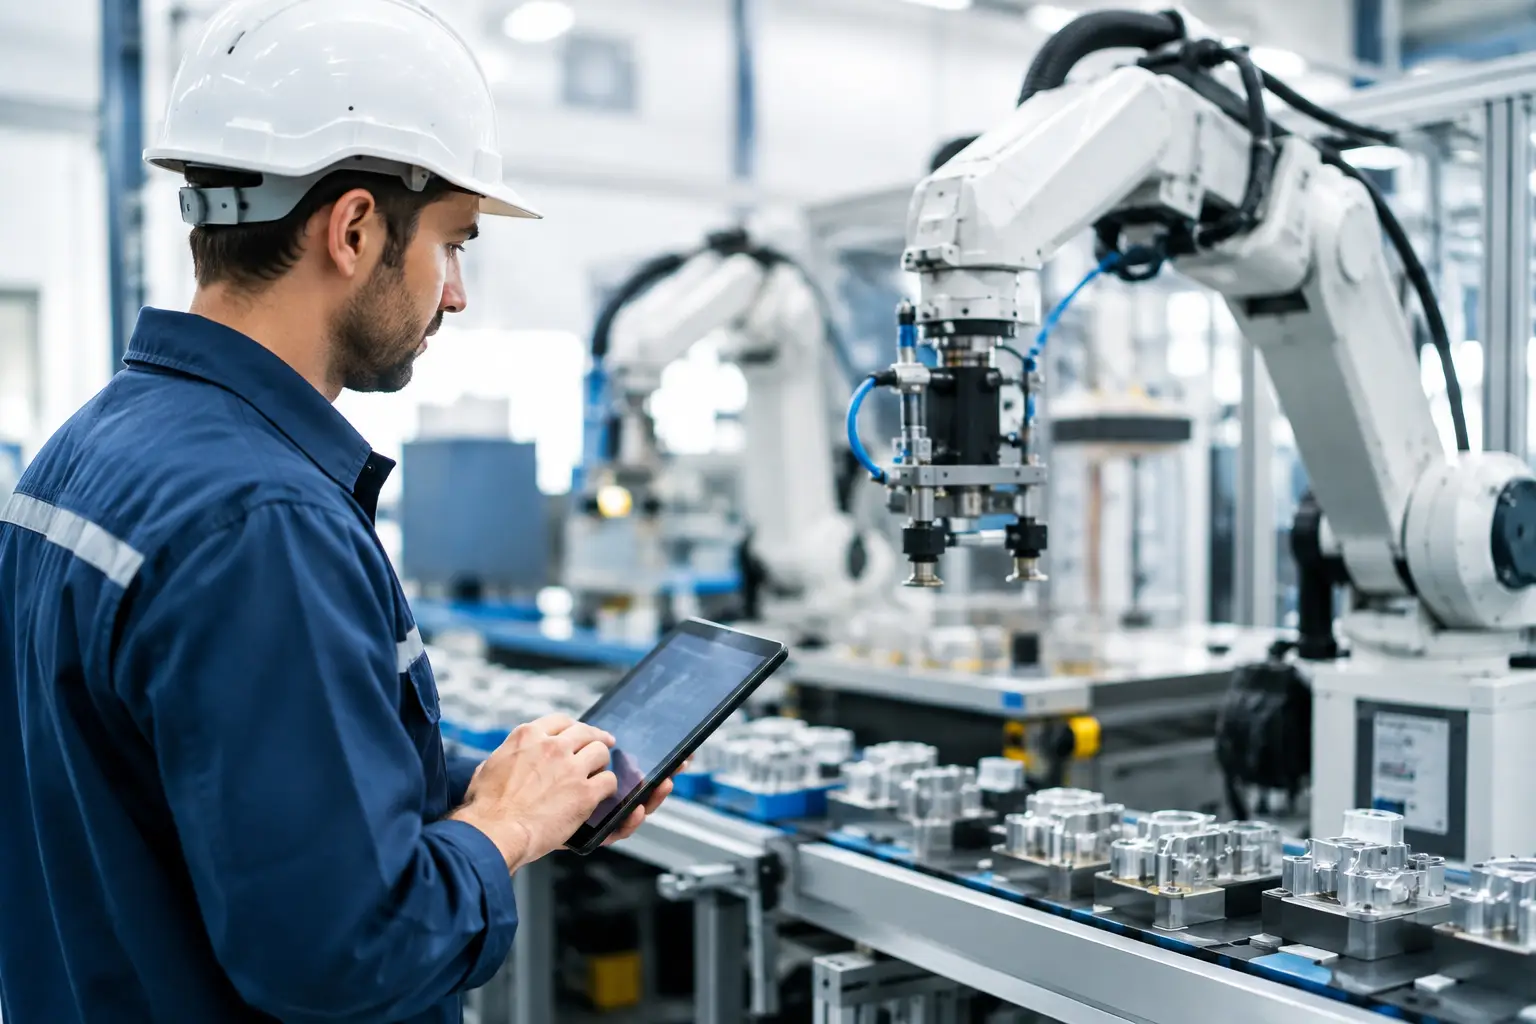
Gyártásautomatizálás munkaerőhiány kezelésére
A nyitott műszakok, a nehezen betölthető operátori pozíciók és a túlórára épülő termelés nem átmeneti szervezési hibák. Egy ipari üzemben ezek közvetlenül korlátozzák a kibocsátást, növelik a selejt kockázatát és kiszámíthatatlanná teszik a szállítást. A gyártásautomatizálás munkaerőhiány kezelésére ipari üzemekben akkor működik eredményesen, ha nem pusztán egy munkaállomás emberi jelenlétét váltja ki, hanem a teljes folyamat kapacitását, minőségét és rendelkezésre állását rendezi újra.
A cél nem az, hogy minden kézi feladatot robotra bízzunk. A cél az, hogy a rendelkezésre álló szakképzett munkaerő ott dolgozzon, ahol döntésre, beavatkozásra, finombeállításra és fejlesztési tudásra van szükség. Az ismétlődő, fizikailag megterhelő, pontos ciklusidőt igénylő műveleteket pedig egy erre tervezett robotcella vagy célgép végezze el stabilan, műszakról műszakra.
A munkaerőhiány valójában kapacitásprobléma
Sok üzem elsőként toborzási kérdésként kezeli a munkaerőhiányt. Ez rövid távon indokolt lehet, de a probléma gyakran mélyebben van: az értékes szakemberek idejét egyszerű anyagmozgatás, gépkiszolgálás, csomagolás, adagolás vagy monoton összeszerelés köti le. Ha egy kulcsember kiesik, a termelés nem azért lassul le, mert nincs elég létszám a vállalatnál, hanem mert egyetlen manuális pozíció köré épült a folyamat.
Az automatizálás ebben a helyzetben kapacitást szabadít fel. Egy robot nem helyettesíti a technológiai tudást, de átveszi azokat a feladatokat, amelyeknél a ciklusidő, az ismételhetőség és a munkadarab-kezelés fontosabb, mint az emberi mérlegelés. Így a tapasztalt operátor vagy beállító több gépet felügyelhet, minőségellenőrzést végezhet, szerszámcserét koordinálhat, illetve gyorsabban reagálhat a valódi rendellenességekre.
A legnagyobb üzemi előny sokszor nem a közvetlen létszámmegtakarítás. Hanem az, hogy a termelési terv többé nem egy-két nehezen pótolható ember jelenlététől függ. Ez különösen többműszakos, rövid határidejű vagy szezonálisan ingadozó gyártásnál jelent versenyelőnyt.
Mely folyamatok alkalmasak elsőként automatizálásra?
Nem minden folyamatot érdemes azonos módon automatizálni. Jó kiindulópontot adnak azok a műveletek, amelyek ismétlődők, jól definiálhatók, stabil munkadarab-geometriával és mérhető minőségi elvárásokkal rendelkeznek. Ilyen lehet például a gépkiszolgálás, a palettázás, a hegesztés, a ragasztás, a csavarozás, a sorjázás, az anyagmozgatás vagy az alkatrészek válogatása és ellenőrzése.
A döntésnél nem elég azt kérdezni, hány ember dolgozik az adott állomáson. Vizsgálni kell a teljes veszteséget: mekkora a várakozási idő, hányszor áll meg a gép kiszolgáló hiánya miatt, mennyi a betanítási igény, mennyi selejt keletkezik fáradásból vagy figyelmetlenségből, és mennyire kiszámítható a ciklusidő. Egyetlen automatizált gépkiszolgáló állomás is jelentős hatással lehet a teljes gyártósor teljesítményére, ha korábban ez volt a szűk keresztmetszet.
A munkadarab és a technológia változékonysága ugyanakkor valódi mérnöki kérdés. Gyakori termékváltás, bizonytalan alkatrészpozíció vagy változó alapanyag esetén nem feltétlenül egy egyszerű standard cella a helyes válasz. Szükség lehet látásrendszerre, egyedi megfogóra, rugalmas készülékezésre, receptkezelésre vagy egyedi célgépre. Az automatizálás megtérülése ilyenkor is kedvező lehet, de csak akkor, ha a rendszer a valós termelési varianciára készül fel.
Robotcella, kollaboratív robot vagy célgép?
A megfelelő technológia kiválasztása nem márkapreferencia, hanem feladatfüggő döntés. Nagy sebesség, nagy teherbírás vagy hegesztési, megmunkálási környezet esetén a hagyományos ipari robotcella adja a szükséges teljesítményt és biztonságot. Megfelelő védőkerítéssel, biztonsági vezérléssel és alkatrészellátással ez a megoldás magas rendelkezésre állásra tervezhető.
A kollaboratív robot előnye ott jelentkezik, ahol a közös munkatér, a kisebb helyigény vagy a gyakori átállás fontos. Nem minden feladatra gyorsabb és nem minden környezetben szünteti meg a biztonsági kiegészítők igényét, de jól megválasztott alkalmazásban hatékonyan tehermentesítheti az operátorokat.
Az egyedi célgép akkor lehet célszerű, ha a művelet erősen kötött, nagy darabszámú és rövid, stabil ciklusidőt követel. Egy célgépes megoldás rendszerint nagy teljesítményt nyújt, de kevésbé rugalmas termékváltásnál. Ezért a beruházási döntés előtt a várható termékmixet és annak változását is számszerűsíteni kell.
A gyártásautomatizálás munkaerőhiány kezelésére nem egyenlő egy robot megvásárlásával
A leggyakoribb hiba, amikor a vállalat egy robotot próbál egy meglévő, rendezetlen kézi folyamat mellé állítani. Ha az alkatrészellátás ingadozó, a készülék pontatlan, a szerszámkopás nincs kézben tartva vagy a ciklus előtti és utáni műveletek továbbra is manuális várakozást okoznak, a robot sem fogja megoldani a kapacitásgondot.
Egy jól kivitelezett projekt ezért a felméréssel indul. Meg kell érteni a jelenlegi ciklusidőt, a műszakrendet, a termékváltozatokat, a selejt okait, a rendelkezésre álló alapterületet, az anyagáramlást és a karbantartási lehetőségeket. Ebből készülhet olyan cellakoncepció, amelyben a robot, a megfogó, a biztonságtechnika, a készülékek, a PLC-vezérlés és a HMI kezelőfelület egy rendszerként működik.
A rendszerintegráció minősége itt döntő. A mechanikai konstrukciónak, a villamos tervezésnek, a robotprogramnak és a vezérlőszoftvernek nem különálló szállítási tételeknek, hanem egy közös üzemi célnak kell megfelelniük. A magas géprendelkezésre állás nem egy utólag hozzáadott szolgáltatás, hanem már a konstrukcióban eldől: hozzáférhető-e a karbantartási pont, gyorsan cserélhető-e a kopóalkatrész, egyértelműek-e a hibajelzések, és visszaállítható-e a termelés egy rendellenesség után.
A megtérülést a teljes üzemi hatás alapján kell mérni
A beruházás értékelésénél a közvetlen munkaerőköltség csak az egyik tényező. Számításba kell venni a nagyobb gépkihasználást, az elkerült állásidőt, a stabilabb ciklusidőt, a minőségi ingadozás csökkenését, a kisebb betanítási terhet és az üzembiztosabb többműszakos működést is. Ha egy automata rendszer a meglévő gépparkból több jó darabot hoz ki, a hatása a teljes termelési költségre gyakran nagyobb, mint amit egyetlen munkakör bérköltsége mutat.
Érdemes külön kezelni a beruházási és az üzemeltetési oldalt. Az olcsóbb induló megoldás nem feltétlenül a gazdaságosabb, ha gyakori beavatkozást, nehézkes átállást vagy hosszú hibaelhárítást okoz. A prémium kivitelezés értéke akkor látszik igazán, amikor a cellának nem bemutatón, hanem folyamatos üzemben kell teljesítenie.
A megtérüléshez mérhető célokat kell rendelni: hány gépállási perc szüntethető meg műszakonként, mennyivel nő a nettó rendelkezésre állás, milyen selejtarány-csökkenés várható, és hány munkatárs szabadítható fel magasabb hozzáadott értékű feladatra. Ezekből olyan üzleti döntés születhet, amelyet a termelés, a műszak, a pénzügy és a karbantartás is azonos alapon értelmez.
Az üzembe helyezés után kezdődik a tartós eredmény
Egy automatizált cella csak akkor kezeli hosszú távon a munkaerőhiányt, ha az üzem saját csapata magabiztosan tudja használni és fenntartani. Az operátori, karbantartói és technológusi oktatás ezért nem formális projektzáró feladat. A kezelőknek érteniük kell az indítást, a termékváltást és az alapvető hibaüzeneteket, a karbantartásnak pedig tudnia kell, mely ellenőrzések előzik meg a váratlan leállást.
A termelés első heteiben szerzett tapasztalatok különösen értékesek. Ilyenkor derül ki, hol kell finomítani a megfogón, a betápláláson, a kezelői képernyőn vagy a program logikáján. A Robolution szemléletében a tervezés, a gyártás, a telepítés, a robot- és PLC-programozás, valamint az oktatás egy megvalósítási lánc része. Ez ad alapot a rövidebb bevezetéshez és a hosszú távon fenntartható működéshez.
A munkaerőhiányra adott jó válasz nem az, hogy az üzem kevesebb emberrel próbál ugyanúgy működni. Az a cél, hogy a gyártás kevésbé függjön a repetitív kézi munkától, miközben a szakemberek tudása ott hasznosul, ahol valóban értéket teremt. Egy jól megtervezett automatizálási projekt ehhez nem ígéretet, hanem mérhetően stabilabb termelési képességet ad.

0 comments
Write a comment