
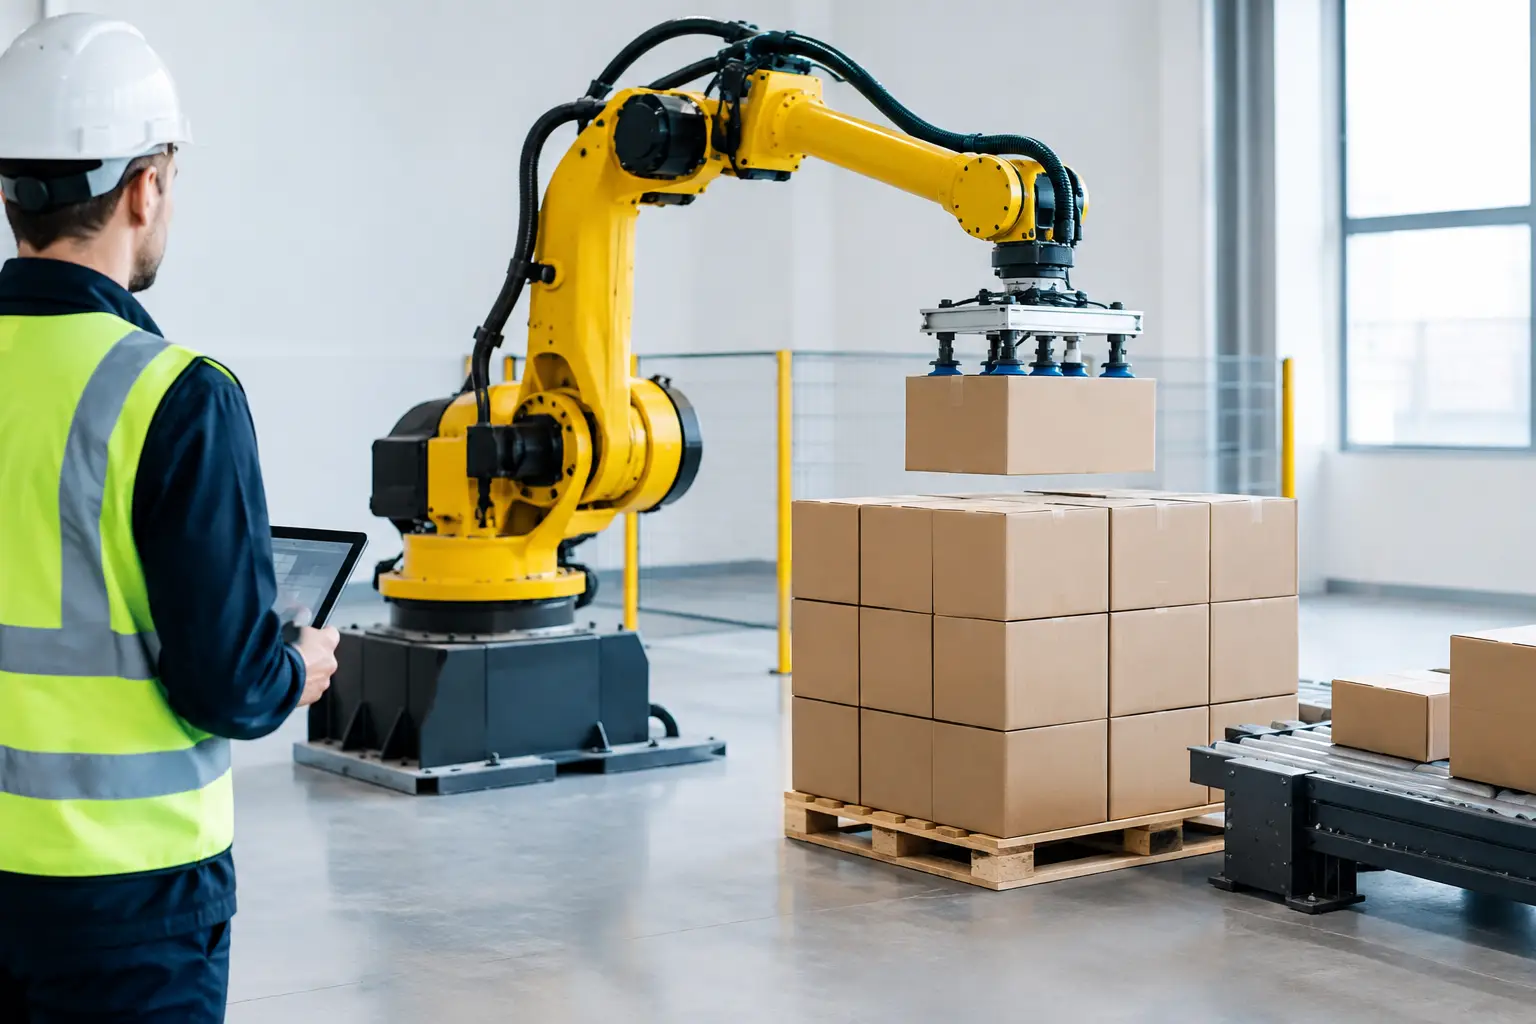
Palettázó robotcella kiválasztási szempontok
Egy palettázási folyamatnál ritkán maga a robot jelenti a legnagyobb kockázatot. A hibák többnyire abból adódnak, hogy a rendszer nem a valódi termelési adatokra készül: változik a doboz, bizonytalan a beérkezés, szűk a hely, vagy a műszakváltáskor új palettakiosztás kell. A palettázó robotcella kiválasztási szempontok ezért nem merülnek ki a teherbírás és a robotkar típusának megadásában. Egy hosszú távon jól működő cellát a termék, az anyagáramlás, a ciklusidő, a biztonság és az üzemeltetés együttes figyelembevételével lehet meghatározni.
A palettázó robotcella kiválasztási szempontok alapja: a valós feladat
A beruházás első kérdése nem az, hogy hány kilogrammot emel a robot, hanem az, hogy pontosan mit kell palettára helyeznie. A termék tömege mellett szükség van a méretekre, a tömegközéppont helyére, a csomagolóanyag merevségére, a felületi tulajdonságokra és a termékváltozatok számára. Egy fóliázott kartondoboz, egy zsugorfóliás tálca, egy zsák és egy nyitott rekesz egészen eltérő megfogási elvet, mozgáspályát és biztonsági tartalékot igényelhet.
Nem elegendő az átlagértékekből kiindulni. A cellát a legkedvezőtlenebb, de még rendszeresen előforduló üzemi állapotra kell méretezni. Ilyen lehet a legnehezebb termék, a legnagyobb kinyúlás, a legmagasabb palettaréteg vagy az a helyzet, amikor a robotnak egyszerre két csomagot kell kezelnie. A teherbírásba a megfogó saját tömegét, a kábelezést és a dinamikus terhelést is bele kell számítani.
A paletta paraméterei ugyanilyen meghatározók. Egy rendszernek tudnia kell, milyen méretű és minőségű raklapot kezel, hány rétegből áll a rakomány, szükséges-e közbenső kartonlap vagy fedőlap, illetve kell-e több palettatípust kiszolgálnia. A palettakiosztás nem pusztán logisztikai kérdés: hatással van a termék stabilitására, a robot elérhetőségére és a szükséges ciklusidőre is.
Ciklusidő és kapacitás: ne a névleges robotsebesség döntsön
A palettázó cella kapacitását a teljes folyamat határozza meg, nem a robot katalógusban szereplő maximális sebessége. Egy ciklus része a termék beérkezése és pozicionálása, az azonosítás, a megfogás, a palettához vezető mozgás, a pontos lerakás, az esetleges rétegelválasztó kezelés, majd a következő termék átvétele. Ha a termékek nem egyenletesen érkeznek, a szükséges puffert és a csúcsidőszaki teljesítményt is figyelembe kell venni.
Érdemes óránkénti darabszám helyett konkrét üzemállapotokkal számolni. Mekkora teljesítményt várnak el normál termelésben? Milyen rövid idejű csúcsterhelést kell kiszolgálni? Mi történik akkor, ha egy paletta elkészül, de a targoncás még nem cserélte ki? Az ezekre adott válaszok döntik el, szükséges-e egy- vagy kétpalettás kialakítás, automatikus palettaadagolás, görgőspálya, tárolópuffer vagy több termék egyidejű kezelése.
A túlméretezés feleslegesen növelheti a beruházási és üzemeltetési költséget, az alulméretezés viszont állandó szűk keresztmetszetet hoz létre a gyártósor végén. A jó tervezés célja nem a látványos robotmozgás, hanem az előírt darabszám stabil teljesítése megfelelő rendelkezésre állás mellett.
A megfogó sokszor fontosabb, mint a robotkar
A megfogó határozza meg, hogy a termék biztonságosan, ismételhetően és kíméletesen kezelhető-e. Vákuumos megfogás gyors és tiszta felületű kartondobozoknál jó megoldás lehet, de poros, perforált, egyenetlen vagy sérülékeny csomagolásnál korlátai vannak. Mechanikus, villás, oldalról szorító vagy kombinált megfogó stabilabb fogást adhat, ugyanakkor nagyobb tömeggel és több karbantartási igénnyel járhat.
Vizsgálni kell azt is, hogyan érzékeli a rendszer a sikeres megfogást és a termék lerakását. A vákuumszint, a jelenlétérzékelők, a pozíció-visszaigazolások és a hibakezelési logika együtt csökkentik annak esélyét, hogy hibás vagy hiányos rakomány kerüljön ki a folyamatból. Ha többféle termék fut ugyanazon a soron, a gyors átállás és a receptkezelés már a megfogó kiválasztásakor fontos szempont.
Anyagáramlás és elrendezés: a robotcella nem önálló sziget
Egy palettázó robotcella akkor működik jól, ha illeszkedik a csomagológéphez, a szállítópályákhoz, a címkézéshez, a minőségellenőrzéshez és a készáru-elszállításhoz. A beérkező termékek orientációja, távolsága és sebessége legyen meghatározott. Ha a dobozok véletlenszerűen állnak a pályán, a robotnak vagy a cellának ezt korrigálnia kell pozicionáló egységgel, forgatóval vagy látásalapú ellenőrzéssel.
A rendelkezésre álló alapterületet nem szabad kizárólag a robot munkaterére szűkíteni. Hely kell a paletták cseréjéhez, a karbantartáshoz, a megfogó szervizeléséhez, a kezelői hozzáféréshez és a biztonsági távolságokhoz is. Egy kompakt cella értékes lehet szűk üzemben, de ha emiatt a palettacsere körülményes, vagy a hibakeresés hosszú időt vesz igénybe, az elveszítheti előnyét.
A későbbi bővítés lehetőségét szintén célszerű előre értékelni. Növekedhet a gyártási volumen, megjelenhet új csomagolási forma, vagy más palettaméretre lehet szükség. A standardizált, megfelelően dokumentált gépészeti és vezérlési megoldások rövidítik az ilyen módosítások tervezési idejét, és csökkentik az üzemeltetési kockázatot.
Biztonság és kezelhetőség a tényleges üzemi környezetben
A palettázásnál a robot gyors mozgása, a szállítópályák és a raklapmozgatás együtt jelent kockázatot. A biztonsági koncepciót a cella kialakításával egy időben kell megtervezni. Kerítés, biztonsági ajtó, fényfüggöny, lézerszkenner vagy kollaboratív üzemmód is szóba jöhet, de nincs minden helyzetre azonos megoldás.
A kollaboratív robot előnyös lehet kis helyigény, alacsonyabb sebességű feladat vagy közvetlen ember-robot együttműködés esetén. Nagy tömegű termékeknél, magas teljesítményigénynél és gyors palettacserénél azonban a hagyományos ipari robotcellás kialakítás gyakran kiszámíthatóbb kapacitást és egyértelműbb védelmi megoldást ad. A választást kockázatértékelésre, nem pedig kizárólag a robot típusa körüli elvárásokra kell alapozni.
A kezelői felületnek az üzemeltetést kell támogatnia. A megfelelő HMI-n a műszakvezető gyorsan kiválaszthatja a termékreceptet, követheti a paletták állapotát, megértheti a hiba okát, és ellenőrzött módon indíthatja újra a folyamatot. A jó hibadiagnosztika perceket takarít meg minden egyes rendellenességnél, különösen többműszakos termelésben.
Integráció, adatkapcsolat és rendelkezésre állás
A robotcella értékét az is meghatározza, hogyan kommunikál a meglévő gépekkel. A csomagológéptől érkező termékinformációk, a pályák engedélyjelei, a palettaazonosítás és az üzemi adatok kezelése vezérlési szinten összehangolt kialakítást igényel. A PLC-, robot- és HMI-programozás feladata, hogy a normál működés mellett a hibás, hiányos vagy váratlan állapotokat is biztonságosan kezelje.
A rendelkezésre állás már a konstrukciónál eldől. Számít a minőségi alkatrészválasztás, a kábelek védelme, a sűrített levegő és vákuum felügyelete, az elérhető kopóalkatrészek, valamint a világos karbantartási terv. Egy cella nem attól üzembiztos, hogy ritkán áll le, hanem attól is, hogy egy előforduló hiba gyorsan azonosítható és biztonságosan elhárítható.
A Robolution projektjeiben a felméréstől a gépészeti és villamos tervezésen át a programozásig, telepítésig és oktatásig egy kézben tartott megvalósítás segít abban, hogy a palettázó rendszer ne különálló berendezésként, hanem a termelés részeként kezdjen működni.
Mit kérjen be a beruházási döntés előtt?
A megalapozott ajánlatadáshoz célszerű rendelkezésre bocsátani a termék- és palettaadatokat, a kívánt kapacitást, a termékváltozatok számát, az elrendezési rajzokat, valamint a kapcsolódó gépek vezérlési és kommunikációs információit. Hasznos, ha az üzem a jelenlegi veszteségeket is megfogalmazza: munkaerőhiány, sérülő csomagolás, ingadozó teljesítmény, ergonómiai kockázat vagy túl hosszú palettacsere.
Érdemes előre tisztázni az átvételi feltételeket is. Milyen termékekkel történik a próba? Milyen ciklusidőt kell a rendszernek teljesítenie? Hogyan mérik a palettakép minőségét, a hibakezelést és az átállási időt? A gyári teszt és a helyszíni üzembe helyezés akkor ad valódi biztonságot, ha ezek a kritériumok egyértelműek.
A megfelelő palettázó robotcella nem egyszerűen leveszi a fizikai terhet a dolgozókról. Kiszámíthatóvá teszi a gyártósor végét, stabil palettaképet ad, és alapot teremt a későbbi kapacitásbővítéshez. A legjobb első lépés ezért a valós termelési helyzet részletes felmérése: ebből lesz olyan műszaki koncepció, amely nemcsak az első napon, hanem évekkel később is támogatja a termelési célokat.

0 comments
Write a comment