
Automatizált minőségellenőrzés a gyártásban
Egy gyártósoron a minőségellenőrzés sokszor akkor válik szűk keresztmetszetté, amikor a termelés már egyébként képes lenne nagyobb sebességre. Az automatizált minőségellenőrzés bevezetése a gyártásban nem egyszerűen a manuális vizsgálat kiváltása: olyan mérési, döntési és visszacsatolási rendszert jelent, amely minden darabról azonos feltételek mellett, dokumentáltan dönt. Ez teremti meg a stabil minőség és a kiszámítható kapacitás alapját.
A beruházás értéke nem attól függ, hogy kamera, robot vagy mérőállomás kerül-e a sorra. Attól függ, hogy a rendszer a valódi hibákat megbízhatóan felismeri-e, a jó termékeket nem selejtezi-e feleslegesen, és az eredményt képes-e a gyártási folyamat fejlesztésére fordítani. Ezért a bevezetést nem berendezésválasztással, hanem a minőségi kockázatok pontos feltárásával érdemes kezdeni.
Mit kell automatizálni – és mit nem?
Nem minden ellenőrzési feladat indokol azonos technológiát. A felületi karc, a hiányzó alkatrész, a rossz pozíció, a mérethiba, a hegesztési varrat eltérése vagy a címke olvashatósága eltérő érzékelést, megvilágítást és kiértékelési logikát kíván. Egy jól működő rendszer nem általános célú kamerát jelent, hanem az adott termékhez, tűréshez és ciklusidőhöz tervezett ellenőrző állomást.
Első lépésben azt kell tisztázni, mely hibák okozzák a legnagyobb üzleti kockázatot. Ide tartozhat a vevői reklamáció, a visszahívási veszély, az utómunkából eredő kapacitásveszteség, a selejt költsége vagy az a helyzet, amikor egy kritikus jellemző ellenőrzése erősen függ az operátor tapasztalatától. Az automatizálás akkor ad gyors eredményt, ha a feladat ismétlődő, mérhető és egyértelmű elfogadási kritériumokkal leírható.
A teljes körű automatizálás nem mindig indokolt. Kis sorozatnál, gyakran változó termékgeometriánál vagy nehezen formalizálható esztétikai követelménynél a kezelő által támogatott, félautomata ellenőrző munkahely lehet gazdaságosabb. Ilyenkor is jelentős előrelépés a pozicionálás, a vezetett vizsgálati folyamat, az automatikus adatgyűjtés és a hibás darabok egyértelmű elkülönítése.
Az automatizált minőségellenőrzés bevezetése a gyártásban
A sikeres projekt a gyártásban rendelkezésre álló tényekkel indul. Nem elegendő annyi, hogy a rendszernek fel kell ismernie a hibát. Meg kell határozni a hibatípusok előfordulását, a mérettartományokat, a ciklusidőt, a termékváltozatokat, a környezeti hatásokat és a szükséges visszakövethetőséget. Az olaj, a por, a változó fényviszonyok, a rezgés vagy a termék felületének természetes szórása mind befolyásolhatja a mérés megbízhatóságát.
1. Követelmények és elfogadási határok rögzítése
A rendszertervezés egyik legfontosabb kérdése: mit tekintünk hibának? A jó és rossz darabok mintakészlete, a rajzi tűrések, a vevői előírások és a belső minőségbiztosítási szabályok együtt adják a döntési logika alapját. Ha ez a pont bizonytalan, a legkorszerűbb látórendszer is vitatható eredményt fog adni.
Külön kell kezelni a kritikus hibákat és a kozmetikai eltéréseket. Egy biztonsági funkciót érintő hiányzó alkatrész esetében indokolt lehet a hibás darabok közel zéró átengedése, még akkor is, ha ezzel több kézi felülvizsgálat jár. Egy kevésbé kritikus felületi eltérésnél viszont a túl szigorú küszöb felesleges selejtet és termelési veszteséget okozhat. A döntési határokat a minőségi kockázat és a folyamat valós szórása alapján kell beállítani.
2. Az ellenőrző állomás folyamatba illesztése
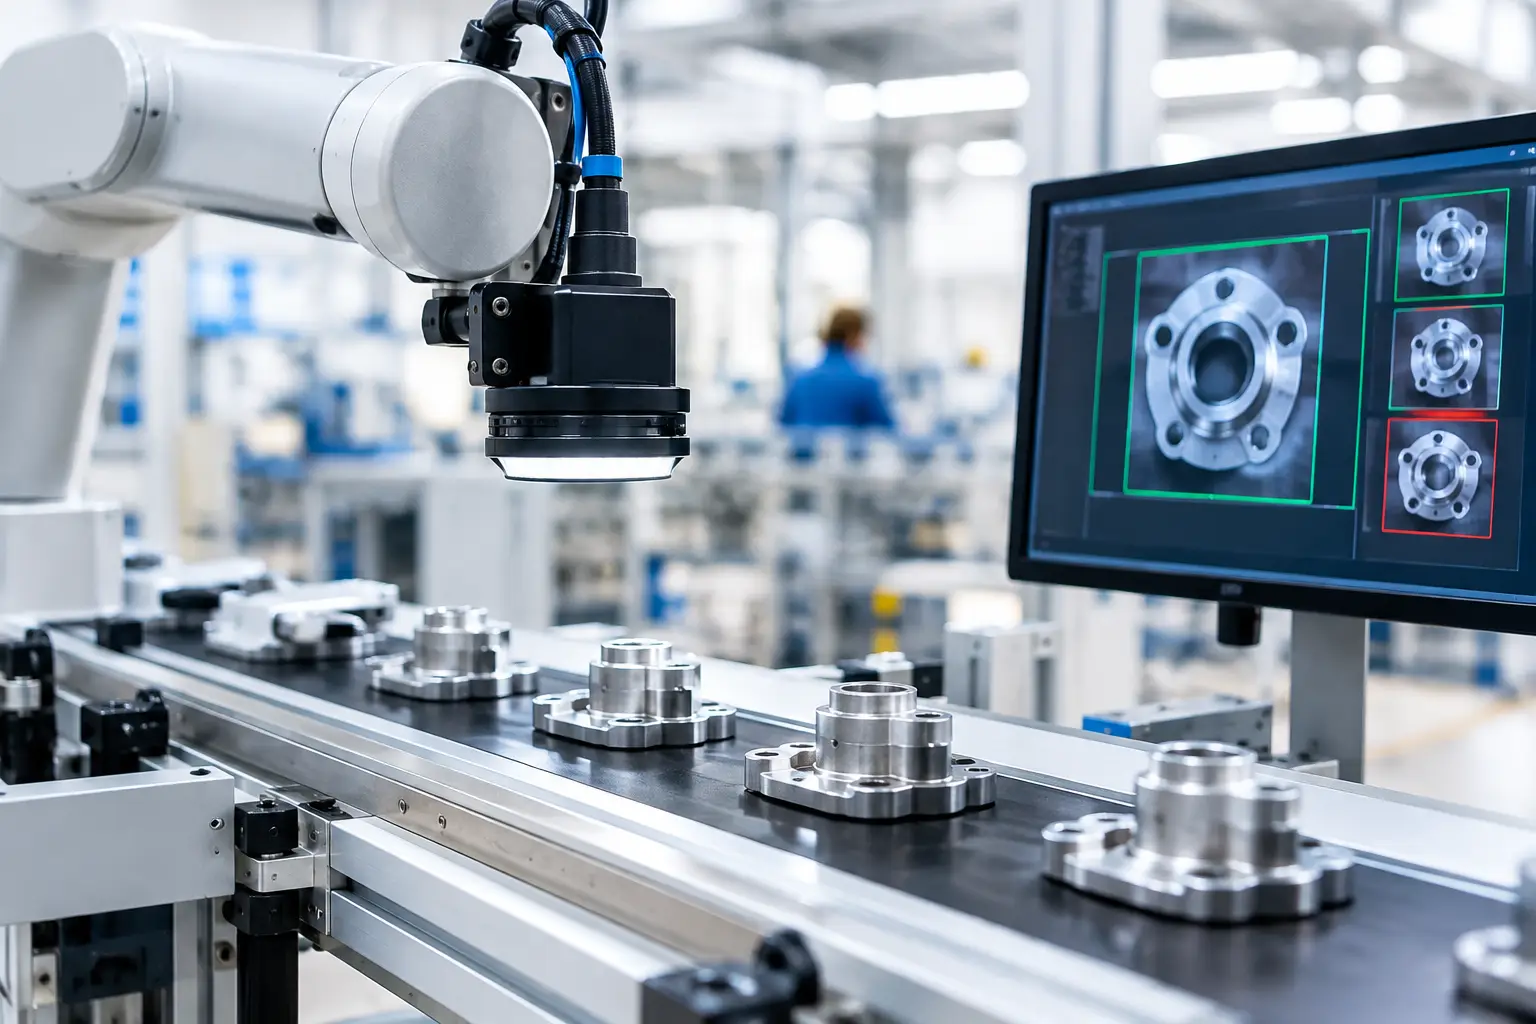
A mérés pontossága önmagában kevés. Az alkatrésznek ismételhető helyzetben, megfelelő tájolással és stabil ciklusban kell az ellenőrző pozícióba érkeznie. Ehhez szükség lehet készülékre, szállítópályára, forgatóegységre, robotra vagy egyedi célgépre. A robot nemcsak anyagmozgatási eszköz lehet: a kamera előtti pozicionálást, több nézetből történő vizsgálatot és a hibás termékek elkülönítését is pontosan, ismételhetően végrehajthatja.
A tervezéskor a teljes ciklusidőt kell vizsgálni, nem csak a kamera expozíciós idejét. Számít a be- és kirakás, a befogás, a pozicionálás, a mérés, az eredmény továbbítása és a selejt kezelése is. Egy túl lassú ellenőrző állomás a termelés tempóját korlátozza, egy kapkodva méretezett állomás pedig bizonytalan eredményt vagy alacsony rendelkezésre állást hozhat.
3. Mérés, képfeldolgozás és döntés validálása
Kameraalapú ellenőrzésnél a megfelelő optika és megvilágítás gyakran fontosabb, mint maga a képfeldolgozó algoritmus. A fény iránya, színe és polarizációja dönti el, hogy egy karc, sorja, felirat vagy furat valóban elkülönül-e a háttértől. Méretellenőrzésnél figyelembe kell venni a kalibrálást, a munkadarab hőtágulását, a mérési távolságot és a szükséges ismételhetőséget is.
A próbaüzem célja nem pusztán az, hogy a rendszer működjön. Azt kell igazolni, hogy reprezentatív termékmintán a jó darabokat következetesen elfogadja, a hibásakat pedig felismeri. Ehhez szükség van ismert jó és hibás mintákra, szélsőértékekre, valamint a ritkább, de üzletileg kritikus hibatípusokra is. A validálás során derül ki, hol kell módosítani a megvilágítást, a készüléket, a programlogikát vagy az elfogadási küszöböket.
4. Visszacsatolás a gyártásirányításba
Az ellenőrzés akkor válik a folyamat fejlesztésének eszközévé, ha az eredmény nem áll meg a jó vagy selejt jelzésnél. A rendszer rögzítheti a termékazonosítót, a mérési értékeket, a hibakódot, az időbélyeget és szükség esetén a vizsgálati képet is. Ezek az adatok megmutathatják, hogy egy hiba melyik műszakban, szerszámnál, alapanyagtételnél vagy gyártóberendezésnél jelenik meg gyakrabban.
A PLC- és HMI-integráció itt különösen fontos. A kezelőnek világos üzenetet kell kapnia arról, mi történt, milyen beavatkozás szükséges, és újraindítható-e biztonságosan a folyamat. A karbantartás számára pedig diagnosztikai információ kell: érzékelőhiba, kommunikációs hiba, készülékpozíció vagy tényleges termékhiba okozta-e a leállást.
A leggyakoribb hibák a beruházás során
Az egyik tipikus hiba, amikor a minőségellenőrzést utólag próbálják ráilleszteni egy már túlzsúfolt gyártósorra. Ilyenkor kevés hely marad a stabil pozicionálásra, a biztonságos hozzáférésre és a karbantartásra. Jobb eredményt ad, ha az ellenőrző állomás a teljes anyagáramlással együtt kerül megtervezésre.
Gyakori probléma a nem megfelelő mintahalmaz is. Ha a fejlesztés csak néhány egyforma hibás darabra épül, a rendszer az üzemi változatosság megjelenésekor bizonytalanná válhat. Ugyanilyen kockázat a túlzott elvárás: egyetlen állomástól várni a geometriai mérés, a felületvizsgálat, az összeszerelési teljesség és a teljes nyomon követés hibátlan ellátását sokszor kompromisszumokat kényszerít ki. Bizonyos feladatokat célszerű több, célzott ellenőrzési pontra bontani.
A harmadik kritikus terület az üzemeltetés. Egy jól megépített rendszerhez is szükség van tisztítási, kalibrálási és mintakezelési eljárásra, valamint arra, hogy a műszakvezetők és karbantartók értsék a hibaüzeneteket. A bevezetés része az oktatás, a dokumentált átadás és a támogatási folyamat kialakítása is.
Mikor térül meg a rendszer?
A megtérülés nem kizárólag a kiváltott ellenőrző munkaórákból számolható. A selejtcsökkenés, az utómunka mérséklése, a reklamációk megelőzése, a gyorsabb gyökérokelemzés és a növekvő gyártási kapacitás együtt adja a valós üzleti értéket. Különösen erős az indoklás akkor, ha a hibát ma csak a gyártás végén, nagy hozzáadott érték után fedezik fel.
A beruházási döntéshez érdemes a jelenlegi állapotot számszerűsíteni: hány darab ellenőrzése történik manuálisan, mekkora a téves elfogadás és a téves selejtezés kockázata, mennyi időt visz el az utómunka, és mennyi kiesést okoz egy reklamáció. Ebből már meghatározható az a műszaki megoldás, amely nem túlméretezett, mégis hosszú távon üzembiztos.
A Robolution szemléletében az ellenőrző rendszer nem önálló sziget, hanem a gyártósor része: a robotika, az egyedi gépépítés, a PLC- és HMI-programozás, valamint az üzembe helyezés közös mérnöki feladat. A jó minőségellenőrzés nem lassítja a gyártást, hanem láthatóvá teszi annak bizonytalanságait, és időben lehetőséget ad a beavatkozásra. Tegyünk együtt lépést egy olyan gyártási folyamat felé, ahol a minőségi döntések ismételhetőek, dokumentáltak és a termelési célokat szolgálják.

0 comments
Write a comment