
A CNC-gép robotkiszolgálásának előnyei
Egy CNC-gép sok üzemben nem a megmunkálás alatt veszít időt, hanem két ciklus között: az operátor másik gépnél dolgozik, anyagot keres, mérést végez vagy műszakot vált. A CNC gép robotkiszolgálás előnyei ezért nem kizárólag a létszámkiváltásról szólnak. A cél a gépidő jobb kihasználása, a ciklusok kiszámíthatósága és a stabilan ismételhető anyagmozgatás.
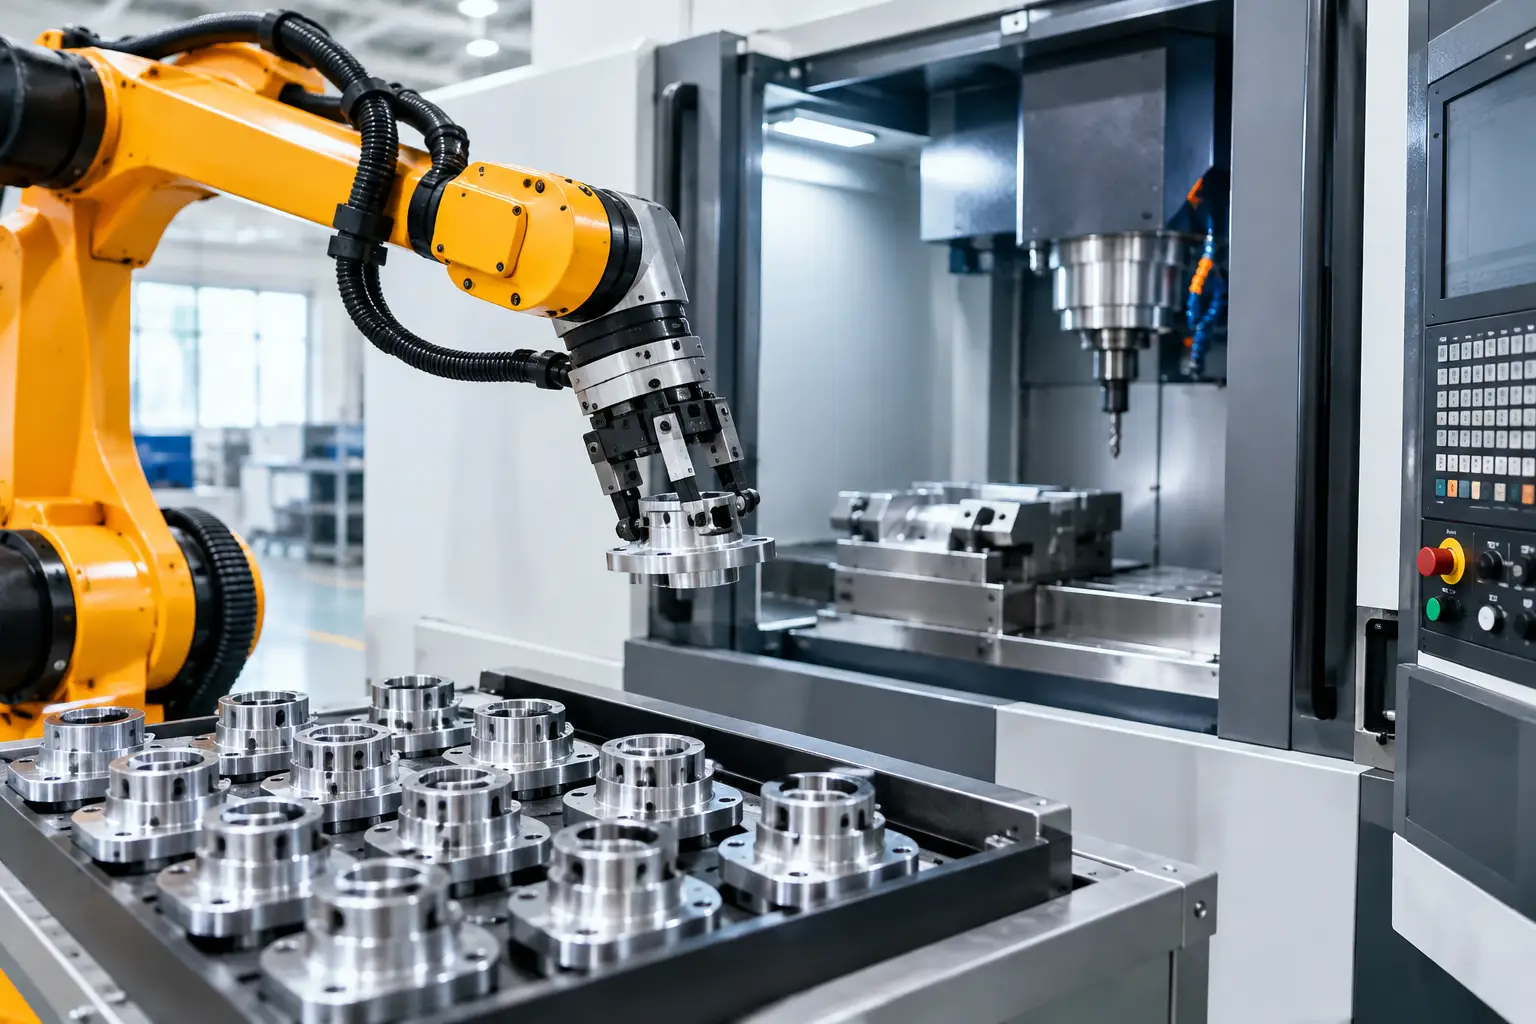
Egy megfelelően tervezett robotcella az alapanyag betöltését, a kész darab kivételét, a tárolók kezelését és szükség esetén az ellenőrzési vagy jelölési feladatokat is összehangolja a megmunkálóközpont működésével. Ez akkor jelent valódi üzemi eredményt, ha a robot, a megfogó, a készülékezés, a biztonságtechnika és a CNC-program ugyanarra a termelési célra van méretezve.
Miért a gépkiszolgálás a CNC-termelés szűk keresztmetszete?
A korszerű CNC-gépek nagy pontossággal és jó forgácsolási paraméterekkel dolgoznak, de csak akkor termelnek értéket, amikor forgácsolnak. Ha a gép ajtaja nyitva áll, mert várja az új munkadarabot, a drága gépkapacitás kihasználatlan marad. Rövid ciklusidejű alkatrészeknél már néhány másodpercnyi kézi kiszolgálási különbség is jelentős veszteséggé nőhet egy műszak, majd egy év alatt.
A kézi gépkiszolgálás eredménye emellett erősen függ az adott műszaktól, az operátor rutinjától és az éppen jelentkező párhuzamos feladatoktól. A robot előre meghatározott mozgássort hajt végre, azonos fogási pozícióval, azonos sorrendben és ellenőrzött jelzések alapján. Ez nem azt jelenti, hogy minden CNC-folyamat automatizálható ugyanazzal a megoldással. A munkadarab geometriája, a darabtömeg, a sorozatnagyság, az átállási igény és a meglévő géppark állapota egyaránt meghatározza a megfelelő cellakoncepciót.
A CNC-gép robotkiszolgálásának mérhető előnyei
Nagyobb gépkihasználás és tervezhetőbb kapacitás
A robotkiszolgálás egyik legközvetlenebb hatása a mellékidők csökkentése. A robot a megmunkálás befejezése után kiveszi a kész munkadarabot, betölti a következőt, majd átadja az indítási feltételt a CNC-gépnek. Az automatizált ciklus ezzel a gép tényleges megmunkálási idejéhez igazítható.
A nyereség különösen jól látható többműszakos termelésben, hétvégi kapacitásigénynél vagy akkor, amikor egy operátornak több gépet kellene ellátnia. Nem reális elvárás, hogy minden rendszer felügyelet nélkül működjön egy teljes éjszakán át. Megfelelő alapanyag- és késztermék-kapacitás, megbízható forgácskezelés, szerszámélettartam-kezelés és hibajelzés nélkül az ember nélküli üzem könnyen csak új típusú leállásokat eredményez. Jól kialakított feltételek mellett azonban a robotcella a jelenlegi munkaidőn túl is hasznosítható gépkapacitást teremt.
Egyenletesebb minőség és kisebb sérülési kockázat
A munkadarab helyes befogása a megmunkálás minőségének alapfeltétele. A robot mindig az előírt pozícióban, meghatározott erővel és azonos pályán helyezi be az alkatrészt. Kamerás azonosítással, pozícióellenőrzéssel vagy befogás-visszaigazolással a hibás betöltések kockázata tovább csökkenthető.
Ez különösen értékes érzékeny felületű, precíziós vagy nagy értékű alkatrészeknél. A következetes anyagkezelés mérsékli az ütődésből, leejtésből, keveredésből és nem megfelelő tárolásból eredő selejtet. A minőségbiztosítás ugyanakkor nem helyettesíthető pusztán robottal: a kritikus méreteket, a szerszámkopást és a megmunkálási folyamat stabilitását továbbra is megfelelő mérési és folyamatfelügyeleti rendszerrel kell kezelni.
Munkaerő hatékonyabb felhasználása
A CNC-gépek ismétlődő kézi kiszolgálása fizikailag megterhelő, koncentrációt igénylő feladat lehet, különösen nehéz vagy meleg alkatrészek, éles sorják, hűtőközeges környezet és nagy darabszám esetén. A robot ezeket az ismétlődő mozdulatokat átveszi, miközben a szakemberek nagyobb hozzáadott értékű feladatokra összpontosíthatnak: gépbeállításra, elsődarab-ellenőrzésre, szerszámfelügyeletre, minőségügyi vizsgálatra vagy több gép koordinálására.
A cél nem minden esetben a kezelő teljes kiváltása. Gyakran az a racionális beruházási döntés, hogy ugyanaz a tapasztalt operátor több értékteremtő folyamatot felügyeljen, miközben a robot elvégzi a monoton kiszolgálást. Ez a munkaerőhiány mellett is fenntarthatóbb termelési modellt ad.
Biztonságosabb munkakörnyezet
A robotcella csökkentheti annak szükségességét, hogy a dolgozó rendszeresen a gép munkaterébe nyúljon, nehéz munkadarabokat emeljen vagy veszélyes forgács- és hűtőközeg-környezetben végezzen ismétlődő műveletet. A biztonság azonban nem egy kerítés vagy fényfüggöny felszerelésével kezdődik és ér véget.
A biztonsági koncepciót a munkadarab, a megfogó, a robot mozgástartománya, a CNC-gép ajtólogikája, a kézi üzemmódok és a karbantartási hozzáférések figyelembevételével kell kialakítani. Kollaboratív robot is alkalmazható bizonyos feladatokhoz, de nem minden CNC-kiszolgálási esetben ez a legjobb választás. Nagy tömeg, hosszú kinyúlás, nagy sebesség vagy éles munkadarab esetén az ipari robot hagyományos biztonsági cellával gyakran kiszámíthatóbb és termelékenyebb megoldás.
Mitől lesz valóban üzembiztos egy robotcella?
A robot típusa csak egy eleme a rendszernek. Egy CNC-kiszolgáló cella üzembiztosságát legalább ennyire meghatározza a munkadarab-előkészítés, a megfogó kialakítása, a tálcarendszer vagy adagoló, a sorjás és olajos alkatrészek kezelése, valamint a vezérlések közötti kommunikáció.
A megfogónak nemcsak meg kell tartania a munkadarabot, hanem a valós gyártási körülmények között is megbízhatóan kell működnie. Figyelembe kell venni a mérettűréseket, az esetleges öntési vagy kovácsolási eltéréseket, a hűtőközeg jelenlétét és azt is, hogyan érzékeli a rendszer a sikertelen fogást. Egy rosszul megválasztott megfogó miatt a legjobb robot is gyakran állni fog.
Ugyanez igaz a tárolásra. Kis sorozatoknál és gyakori termékváltásnál rugalmas tálcás, fiókos vagy palettás megoldás lehet előnyös. Nagy sorozatú, jól definiált munkadaraboknál egy egyszerűbb adagoló vagy rakodórendszer kedvezőbb ciklusidőt és beruházási költséget adhat. A jó koncepció nem a legtöbb funkciót tartalmazza, hanem azt, amelyik a kívánt termelési tervet a legkevesebb felesleges bonyolultsággal teljesíti.
Átállás és termékválaszték
Gyakori tévhit, hogy a robotkiszolgálás csak hosszú, változatlan sorozatoknál térülhet meg. A standardizált cellaarchitektúra, a gyorscserélhető megfogók, a receptkezelés és az egyértelmű kezelői felület ma már a változatos gyártás automatizálását is reálissá teszi. Az átállási időt azonban már a tervezés elején számszerűsíteni kell.
Ha egy üzemben naponta többször váltanak terméket, nem elegendő a robotprogram módosíthatósága. A befogókészülékeknek, a tálcáknak, a megfogóknak és a gépoldali programoknak is rendezett, hibabiztos rendszerben kell követniük a váltást. A kezelői hibák megelőzésére szolgáló azonosítás és visszaellenőrzés sokszor többet ér, mint néhány másodperc elméleti ciklusidő-előny.
Mikor indokolt a beruházás?
A megtérülést nem kizárólag a közvetlen bérköltség alapján érdemes vizsgálni. Számításba kell venni a gépórák jobb kihasználását, a megnövekedett kibocsátást, az elkerülhető túlórát, a kisebb selejtet, a munkabiztonsági kockázatok mérséklődését és a kapacitástervezés javulását is. Egy meglévő CNC-gép automatizálása sok esetben gyorsabban hoz termelési eredményt, mint egy új gép beszerzése, ha a jelenlegi berendezés jelentős időt tölt anyagra várva.
A döntéshez valós gyártási adatok szükségesek: ciklusidő, kézi kiszolgálási idő, műszakrendszer, éves darabszám, termékválaszték, selejtarány és a leállások okai. Ezek alapján meghatározható, mekkora tárolókapacitásra, milyen robotra, milyen megfogóra és milyen integrációs szintre van szükség. A túlméretezett rendszer feleslegesen növeli a beruházást, az alultervezett cella pedig nem fogja elérni a várt rendelkezésre állást.
A tervezéstől az átadásig
A sikeres CNC-robotkiszolgálás felméréssel indul a gép mellett, nem katalógusválasztással. Vizsgálni kell a munkadarab útját, a gép interfészeit, a környező anyagáramlást, a karbantartási igényeket és a kezelők napi munkáját. Ebből születhet olyan cellaterv, amely a valós termelési feltételekhez illeszkedik.
A Robolution megközelítésében a robotcella tervezése, gyártása, PLC- és robotprogramozása, telepítése, üzembe helyezése és az operátorok oktatása egy összefüggő feladat. Ez azért lényeges, mert az átadás pillanatában nem egy önmagában működő robotra, hanem termelésbe illeszthető rendszerre van szükség.
Érdemes a következő CNC-kiszolgálási projektet egy konkrét géppel és valós ciklusadatokkal kezdeni. A legjobb automatizálási lehetőség rendszerint ott található, ahol a gép jelenleg a legtöbbet várakozik, miközben a gyártásnak már most több stabil kapacitásra lenne szüksége.

0 comments
Write a comment