
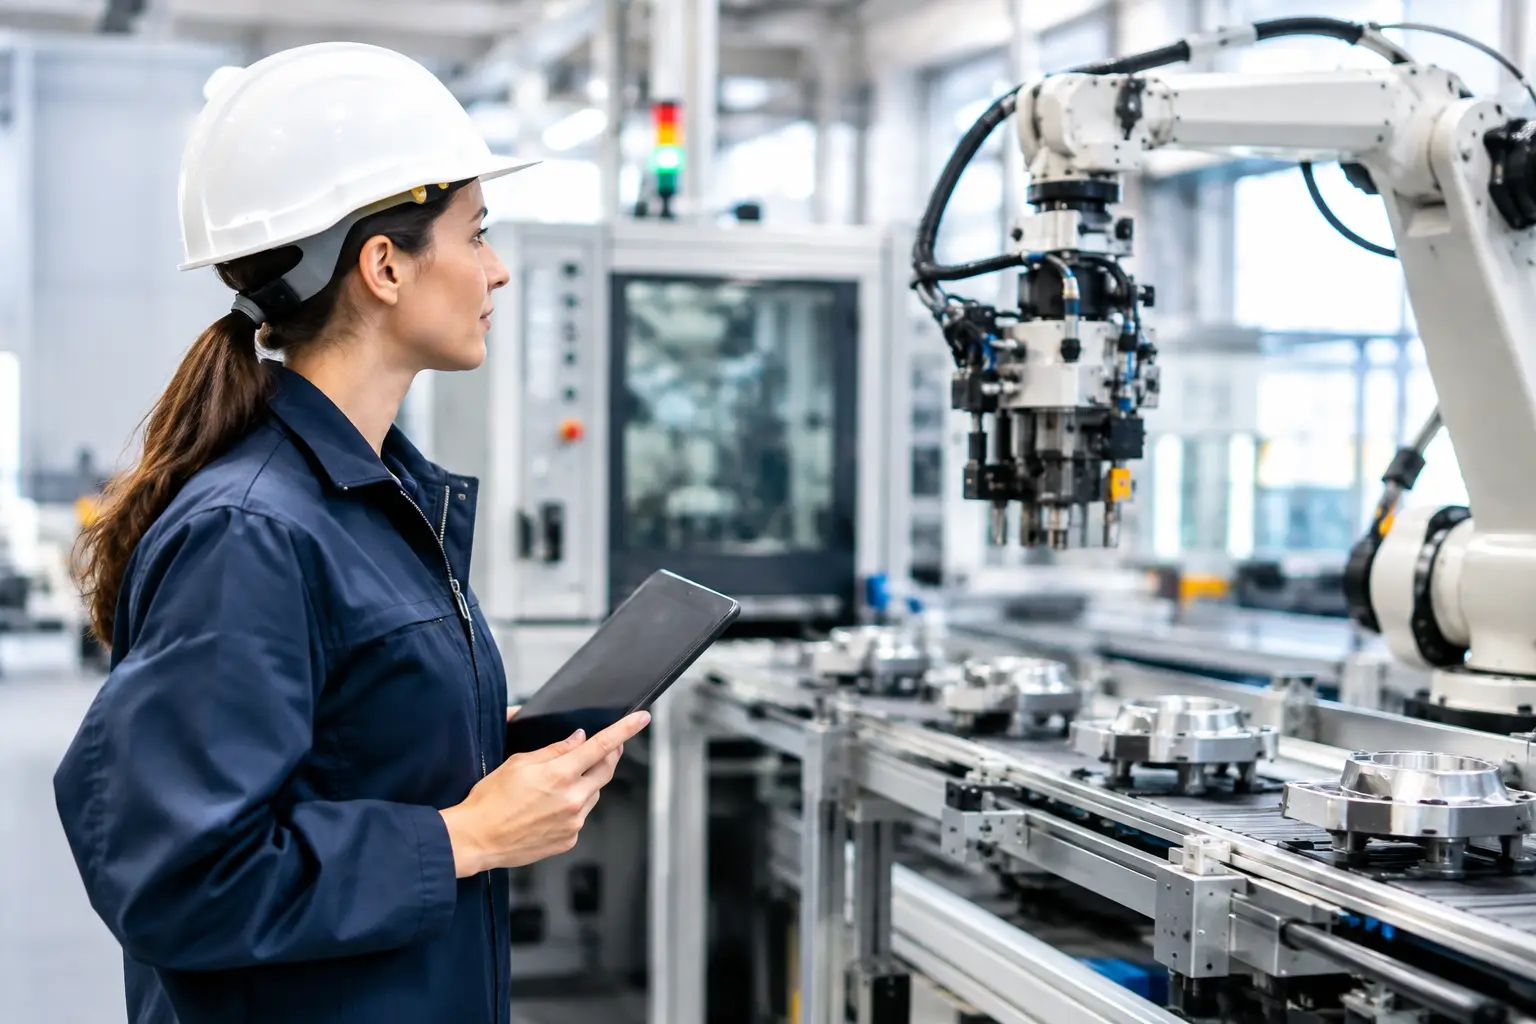
Öt jel automatizálási beruházáshoz a gyártásban
Egy műszak végén felgyülemlő félkész termék, a visszatérő minőségi eltérés vagy egyetlen kulcsember kiesése gyakran többet mond a gyártás állapotáról, mint egy negyedéves kimutatás. Az öt jel automatizálási beruházáshoz abban segít, hogy a döntés ne megérzésen, hanem a termelésben már látható tényeken alapuljon. A kérdés nem az, hogy a robottechnológia korszerű-e, hanem az, hogy melyik folyamatban teremti meg a kiszámítható kapacitás, a stabil minőség és a magasabb rendelkezésre állás feltételeit.
Az automatizálás nem minden esetben a megfelelő első lépés. Erősen változó termékválaszték, tisztázatlan technológiai folyamat vagy rendezetlen belső anyagellátás mellett egy robotcella sem oldja meg önmagában a problémát. Ha azonban az alábbi jelek tartósan jelentkeznek, érdemes a beruházást konkrét gyártási adatokkal és műszaki felméréssel előkészíteni.
1. A kapacitást már nem a kereslet, hanem a munkaerő korlátozza
Sok üzemben nem a megrendelésállomány hiánya, hanem a rendelkezésre álló létszám szab határt a kibocsátásnak. Ez különösen jellemző az ismétlődő, fizikailag megterhelő vagy monoton feladatokra: gépkiszolgálásra, raklapozásra, csomagolásra, hegesztésre, ragasztásra, sorjázásra vagy szerelésre. Ha egy állomás teljesítménye attól függ, hány operátor érhető el az adott műszakban, a termelési terv kiszolgáltatottá válik.
A robotcella nem feltétlenül létszámleépítési eszköz. A jól megválasztott alkalmazás jellemzően azokat a feladatokat veszi át, amelyeknél a toborzás, a betanítás és a megtartás folyamatos problémát jelent. Az így felszabaduló kollégák magasabb hozzáadott értékű, ellenőrzési, beállítási vagy karbantartási munkakörben használhatók fel.
A döntéshez mérni kell az érintett művelet tényleges emberóra-igényét, a műszakonkénti darabszámot, a hiányzások hatását és a túlóraköltséget. Ha a folyamat a rendelkezésre álló létszám miatt rendszeresen nem teljesíti a kívánt ciklusidőt, az automatizálás üzleti indoka már kézzelfogható.
2. A minőség túl nagy mértékben függ az emberi ismételhetőségtől
Vannak gyártási feladatok, ahol néhány tizedmilliméter, egy hibás hegesztési varrat vagy egy nem megfelelően felhordott anyagmennyiség selejtet, utómunkát vagy reklamációt okozhat. Kézi munkánál a tapasztalat sokat számít, de a koncentráció, a fáradás és a műszakok közötti eltérés természetes korlátot jelent.
Robotizált folyamatnál a pálya, az erő, a sebesség, az adagolás vagy a megfogás paraméterei programozottan ismételhetők. Ez nem jelenti azt, hogy a robot automatikusan jó minőséget gyárt. A stabil eredményhez megfelelő befogó, érzékelés, anyagpozicionálás, biztonsági rendszer és folyamatvalidáció szükséges. Egy pontatlanul kialakított cella csupán gyorsabban ismétli meg ugyanazt a hibát.
A beruházás indokoltsága akkor erős, ha a selejt oka visszavezethető egy ismétlődő kézi műveletre, és a művelet paraméterei szabályozhatók. Ilyen esetben a cél nem kizárólag a selejtarány csökkentése, hanem a minőség dokumentálhatósága és a vevői követelmények következetes teljesítése is.
3. A szűk keresztmetszet egyetlen állomás körül alakul ki
A gyártás fejlesztésénél gyakori hiba, hogy azt a területet automatizálják, amelyik a leglátványosabbnak tűnik, nem pedig azt, amelyik ténylegesen visszafogja az átáramlást. Ha egy CNC-gép kiszolgálása késlelteti a következő ciklust, ha a késztermékek kézi raklapozása feltartja a csomagolást, vagy ha egy szerelési állomás előtt folyamatosan nő a várakozó készlet, ott valódi kapacitáskorlát keletkezik.
A szűk keresztmetszet azonosításához nem elegendő a névleges gépidő. Vizsgálni kell a valós ciklusidőt, az anyagmozgatási időt, a kezelői várakozásokat, az átállások hosszát és a mikroleállásokat is. Sok esetben maga a technológiai gép megfelelő teljesítményű, de a kiszolgálása nem követi a kívánt ütemet.
Ilyenkor egy ipari vagy kollaboratív robotcella közvetlenül a géphez illesztve képes felszabadítani a rejtett kapacitást. A megoldás formája a ciklusidőtől, a megmunkált termék tömegétől, a szükséges elérési távolságtól és a biztonsági követelményektől függ. Nagy sebesség és rövid ciklus esetén jellemzően hagyományos ipari robot és zárt biztonsági tér szükséges, míg bizonyos kisebb teljesítményű, emberrel együttműködő feladatoknál kollaboratív megoldás is indokolt lehet.
4. A leállások okai ismétlődnek, de nincs tartós megoldás
A magas géprendelkezésre állás nem kizárólag a gépek műszaki állapotán múlik. Leállást okozhat a későn érkező alapanyag, a kézi betöltés hibája, az eltérő munkamódszer, a nem megfelelő termékpozíció vagy a hosszú újraindítási folyamat. Ha ugyanazok a kisebb zavarok naponta visszatérnek, azok összesített vesztesége jelentős lehet.
Az automatizálási beruházás akkor ad valódi eredményt, ha a cella nemcsak a robotot, hanem a teljes folyamatot kezeli. Ide tartozhat az adagolás, a termékazonosítás, a pozícióellenőrzés, a hibás darabok elkülönítése, a kezelői HMI-felület és az üzemi adatkapcsolat is. A PLC- és HMI-programozás minősége meghatározza, hogy egy hiba esetén a kezelő gyorsan és egyértelműen be tud-e avatkozni.
Nem minden leállást kell automatizálással kezelni. Ha a gyökérok karbantartási fegyelem, beszállítói minőség vagy rendezetlen logisztika, először azt szükséges rendezni. Ha viszont a hiba oka a kézi anyagkezelés vagy a folyamat ismételhetetlensége, a gép és a robot összehangolt integrációja érdemben javíthatja az üzemidőt.
5. A növekedéshez már nem elég egy újabb műszak
Amikor az értékesítés növekedése tartós, a gyártás többféleképpen reagálhat: felvehet új dolgozókat, bővítheti a műszakszámot, új gépet vásárolhat vagy növelheti a meglévő eszközök kihasználtságát. Az utóbbihoz sok esetben automatizált kiszolgálás szükséges. Egy több műszakban működő, de emberi jelenléttől függő berendezés kihasználtsága korlátozott marad, ha éjszaka nincs stabil kiszolgálása.
A robotizált gépkiszolgálás lehetőséget teremthet felügyelet melletti, részben vagy teljesen automatizált üzemre. Ennek azonban előfeltétele a megfelelő technológiai stabilitás. Az alapanyagoknak kezelhető módon kell érkezniük, a szerszámélettartamot figyelni kell, a késztermék-elhelyezést meg kell oldani, és a hibakezelésnek egyértelműnek kell lennie. A világítás nélküli üzem nem cél önmagában, hanem egy lehetséges üzemeltetési modell.
A megtérülés értékelésekor ezért nem szabad csak a közvetlen bérköltséget figyelembe venni. A többletkapacitás, a rövidebb átfutási idő, a kisebb selejt, az alacsonyabb újramunka-igény és a jobb határidőtartás együtt adja a beruházás üzleti értékét.
Az öt jel automatizálási beruházáshoz csak a kiindulópont
A megfelelő projekt nem egy katalógusból kiválasztott robotnál kezdődik, hanem a feladat részletes felmérésénél. A termékvariánsok, a ciklusidők, a rendelkezésre álló alapterület, az anyagellátás, a biztonságtechnika, az átállási igény és a kezelői szerepkör egyaránt befolyásolja a műszaki koncepciót. Egy standardizált cella sok esetben gyorsabb és gazdaságosabb megoldás, míg összetett gyártási feladatnál egyedi célgép vagy egyedi robotcella szükséges.
A Robolution a felméréstől a robotcella- és gyártósortervezésen át a kivitelezésig, telepítésig, programozásig és oktatásig egységes mérnöki felelősséggel kezeli ezeket a projekteket. Ez azért lényeges, mert az üzembiztos rendszer nem egyetlen berendezésből, hanem egymáshoz illesztett mechanikai, villamos, vezérlési és biztonságtechnikai elemekből áll.
Érdemes egy konkrét, visszatérő veszteséget okozó művelettel kezdeni. Ha annak adatai igazolják a fejlesztési igényt, a jól meghatározott automatizálási projekt nemcsak gyorsabb termelést ad, hanem kiszámíthatóbb alapot a következő gyártási döntéshez is.

0 comments
Write a comment