
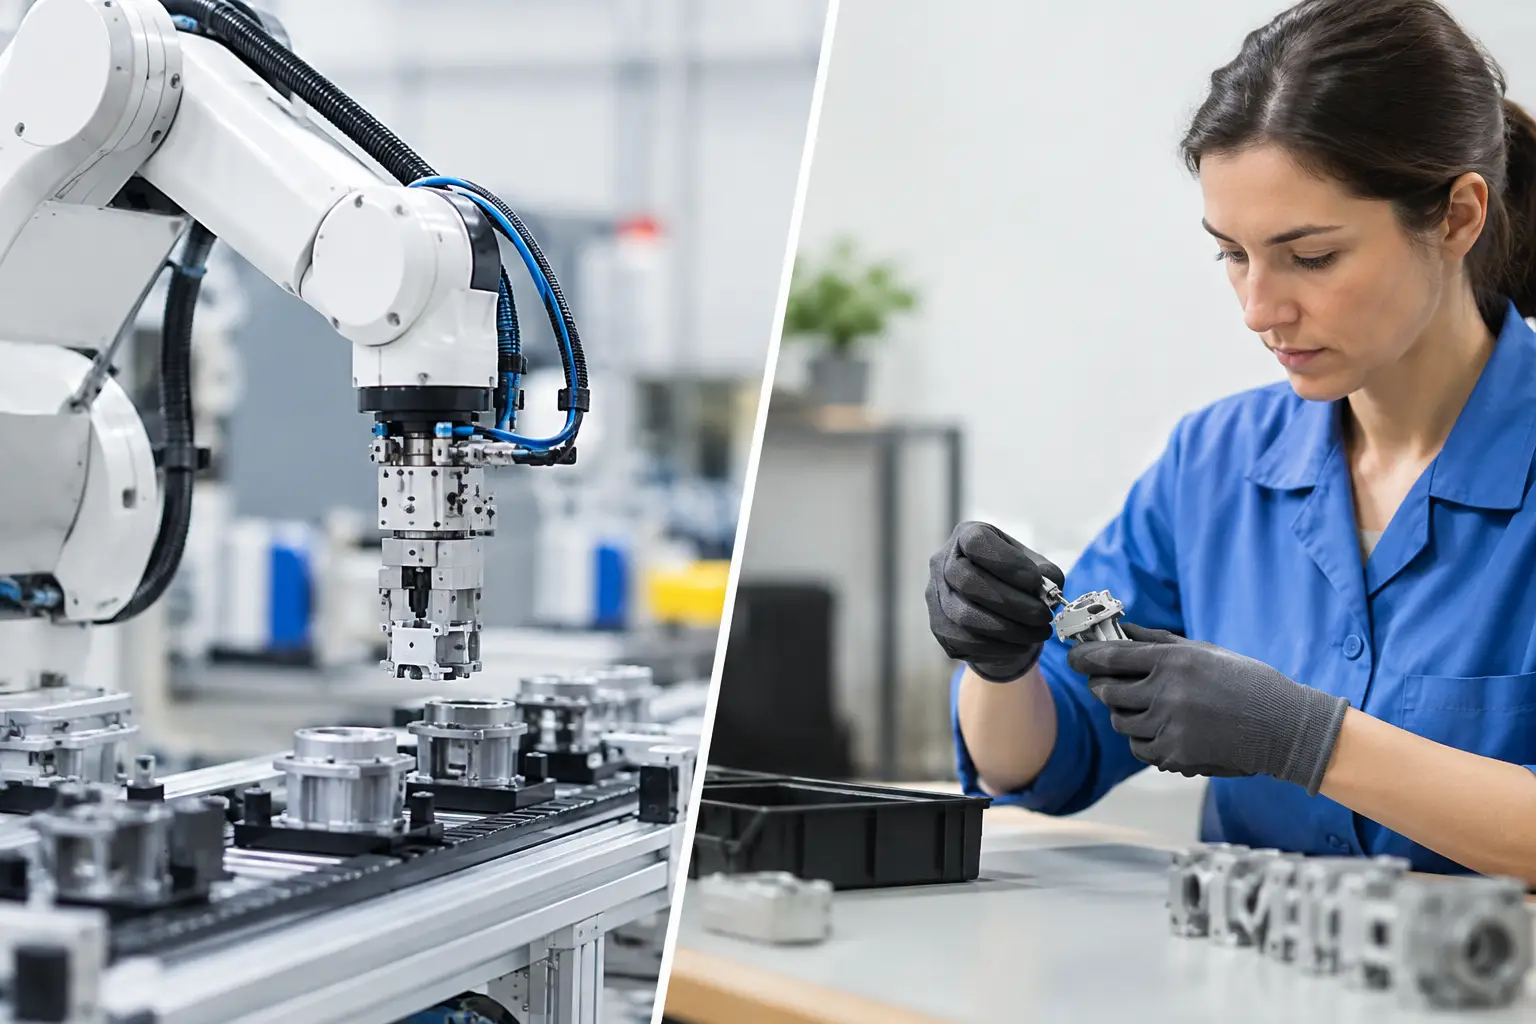
Robotcella vagy manuális összeszerelés?
Egy összeszerelő állomásnál a döntés ritkán arról szól, hogy a robot korszerűbb-e az embernél. A valódi kérdés az, hogy robotcella vagy manuális összeszerelés képes-e kiszámíthatóbban teljesíteni az adott termelési feladatot, a kívánt minőségben és költségszinten. Egy jól megválasztott robotcella stabil kapacitást adhat évekre. Egy rosszul automatizált, túl változékony folyamat viszont indokolatlanul leköti a beruházási keretet.
Az ipari döntéshez ezért nem elegendő a munkabér és a robot beszerzési árának összevetése. A ciklusidőt, a termékválasztékot, a selejt okait, az anyagellátást, a minőségbiztosítási követelményeket és a várható termelési volument együtt kell vizsgálni. A cél nem önmagában az automatizálás, hanem a magas géprendelkezésre állás és az üzemi teljesítmény javítása.
Mikor erős választás a manuális összeszerelés?
A kézi szerelés különösen indokolt, ha gyakran változik a termék, kicsi a sorozatnagyság, vagy a művelet sok, nehezen formalizálható döntést igényel. Az operátor gyorsan alkalmazkodik egy új variánshoz, egy módosított alkatrészhez vagy egy kivételes minőségi problémához. Prototípusoknál, bevezetés előtt álló termékeknél és erősen szezonális gyártásnál ez komoly előny.
A manuális állomás kezdő beruházási igénye jellemzően alacsonyabb. Nem szükséges robot, biztonságtechnikai környezet, megfogó, adagoló, kamerarendszer vagy egyedi célgép. Ez azonban nem jelenti automatikusan azt, hogy hosszabb távon is olcsóbb megoldásról van szó. A közvetlen bérköltség mellett megjelenik a betanítás, a fluktuáció, a munkakiesés, az ergonomiai kockázat és az eltérő munkavégzésből fakadó minőségszórás költsége is.
Kézi szerelésnél a ciklusidő sokszor a leggyorsabb és a leglassabb operátor között is jelentősen eltér. Ha több műszakban folyik a termelés, a teljesítmény és a hibaarány műszakonként változhat. Az ilyen ingadozás nem minden esetben kritikus, de szűk kapacitás, kötött vevői lehívás vagy magas selejtköltség mellett már közvetlen üzleti kockázat.
Mikor indokolt a robotcella?
A robotcella akkor ad valódi előnyt, ha a szerelési művelet ismétlődő, jól meghatározható és megfelelően előkészíthető. Ilyen lehet például a préselés, csavarozás, ragasztás, adagolás, bepattintás, alkatrészbehelyezés, jelölés vagy funkcionális ellenőrzéssel összekapcsolt szerelés. A robot nem fárad el, nem lassul a műszak végére, és megfelelő konstrukció esetén minden ciklusban ugyanazt a mozdulatsort hajtja végre.
Az automatizálás különösen akkor térül jól, ha a kereslet stabil, a gyártás több műszakban zajlik, és a kapacitáshiány korlátozza a kibocsátást. A robotcella kiszámítható ciklusidőt biztosít, miközben a folyamatba integrálhatók olyan ellenőrzések is, amelyek kézi környezetben nehezebben vagy csak nagy élőmunka-ráfordítással tarthatók fenn. Nyomatékfigyelés, jelenlétvizsgálat, képfeldolgozás, mérés, vonalkódkezelés és selejtválogatás egyaránt a cella része lehet.
A robotcella értéke nem csak a munkaerő kiváltásában mérhető. Sok esetben a legnagyobb nyereséget a selejt csökkenése, a visszakövethetőség javulása és a tervezhetőbb gyártási ütem adja. Ha egy hibás összeszerelés csak a végellenőrzésen vagy a vevőnél derül ki, a költsége messze meghaladhatja egy korai, automatizált ellenőrzési lépés árát.
A robot nem javít ki egy rendezetlen folyamatot
A robotizálás feltétele, hogy a bemeneti feltételek stabilak legyenek. Ha az alkatrészek pozíciója bizonytalan, a beszállított komponensek mérettűrése széles, a műveleti sorrend folyamatosan változik, vagy az anyagellátás nem követi a cella ütemét, a robotcella sem fogja hozni az elvárt rendelkezésre állást.
Ezért a beruházás előtt célszerű feltárni, mi okozza a jelenlegi veszteségeket. Valóban a szerelési mozdulat a szűk keresztmetszet, vagy az alkatrész-utánpótlás, a gépek közötti átadás, a minőségellenőrzés vagy a gyakori átállás? Egy jól megtervezett rendszer a teljes folyamatot kezeli, nem csupán egy robotkart helyez a meglévő probléma mellé.
Robotcella vagy manuális összeszerelés: a döntés öt adata
A helyes döntéshez érdemes számszerűsíteni azokat a tényezőket, amelyek valóban meghatározzák a teljes birtoklási költséget és a várható megtérülést.
Éves darabszám és műszakrendszer. Néhány ezer darabos, változó termékű gyártásnál a kézi szerelés gyakran rugalmasabb. Több tíz- vagy százezres, ismétlődő volumen esetén viszont a robotcella stabil ciklusideje és műszaktól független teljesítménye erős érv lehet.
Termékvariancia és átállási igény. Nem a variánsok száma a döntő, hanem az, hogy azok mennyiben különböznek a szerelési művelet szempontjából. Ha egy termékcsalád azonos alapfolyamatra épül, cserélhető megfogóval, receptkezeléssel és jól kialakított készülékezéssel automatizálható marad. Ha minden változat más alkatrészorientációt, más szerelési logikát és új beállítást igényel, a kézi állomás előnyösebb lehet.
Ciklusidő és kapacitástartalék. A jelenlegi átlagos ciklusidő önmagában kevés. Vizsgálni kell a szórást, a mikro-megállásokat és azt is, mennyi tartalék szükséges a vevői igények teljesítéséhez. Egy automatizált cella nem feltétlenül gyorsabb minden egyes kézi mozdulatnál, de következetesebb ütemet képes tartani.
Minőségi kockázat. A kritikus nyomaték, a helyes alkatrészválasztás, a pozíciópontosság vagy a dokumentált ellenőrzés automatizálással jelentősen erősíthető. Ha a hiba költséges, biztonságkritikus vagy vevői reklamációt okoz, a minőségbiztosítás gyakran fontosabb indok, mint a közvetlen létszámmegtakarítás.
Üzemeltetési feltételek. A cellának karbantarthatónak, biztonságosnak és a kezelők számára átláthatónak kell lennie. Számít az alkatrészellátás, a pótalkatrész-stratégia, a kezelői és karbantartói képzés, valamint az, hogy hiba esetén milyen gyorsan állítható helyre a termelés. A jó automatizálási projekt ezeket nem utólag kezeli.
Nem csak két véglet létezik
A robotcella és a teljesen manuális szerelés között számos átmeneti megoldás van. Egy félautomata állomás átveheti a nagy erőt, ismétlési pontosságot vagy dokumentált ellenőrzést igénylő lépéseket, miközben az operátor végzi a változó, finom manipulációt kívánó feladatokat. Ez különösen hasznos lehet olyan gyártásban, ahol a volumen már indokolja a folyamatstabilizálást, de a teljes automatizálás még nem gazdaságos.
Kollaboratív robot alkalmazása szintén indokolt lehet, ha az ember és a robot ugyanazon a munkaállomáson osztozik a feladaton. Fontos azonban, hogy a kollaboratív működés nem jelent automatikusan nagyobb sebességet vagy egyszerűbb integrációt. A kockázatértékelés, a biztonsági koncepció, a megfogó kialakítása és a munkadarab-kezelés itt is mérnöki feladat.
A megtérülés számítása ne csak bérköltségből induljon ki
Egy robotcella pénzügyi értékelésénél célszerű a teljes hatást vizsgálni: mennyivel nő az átlagos kibocsátás, hogyan változik a selejt, csökken-e a túlóra, felszabadítható-e szakképzett munkaerő magasabb hozzáadott értékű feladatra, és milyen költséget jelent az állásidő. Ugyanígy bele kell számítani a karbantartást, az energiafelhasználást, a kopóalkatrészeket, a programozási igényeket és a várható termékváltozásokat.
A megtérülés nem kizárólag hónapokban mérhető. Egy stabil, dokumentált szerelési folyamat javíthatja a vevői bizalmat, csökkentheti a kapacitástervezés bizonytalanságát, és új megrendelések fogadását is lehetővé teheti. Ezeket a hatásokat nehezebb egyetlen táblázatcellába írni, mégis lényegesek egy ipari beruházásnál.
A tervezés minősége dönti el az eredményt
A jó robotcella az adott termékhez, gyártási környezethez és üzemi célhoz készül. A koncepcióalkotás során tisztázni kell a ciklusidőt, a termékvariánsokat, a minőségi kritériumokat, az anyagáramlást, a kezelői feladatokat és a későbbi bővíthetőséget. Ezután következhet a mechanikai tervezés, a robot- és PLC-programozás, a biztonságtechnika, az átvételi teszt és a helyszíni üzembe helyezés.
A Robolution ilyen projekteknél nem önálló robotot, hanem a gyártási feladatra illesztett, teljes körűen integrált rendszert tervez és valósít meg. A standardizált megoldások előnyeit az egyedi gyártási igényekkel összehangolva lehet rövidebb kivitelezési időt és hosszú távon is üzembiztos működést elérni.
A következő fejlesztési lépéshez nem kell minden szerelési folyamatot automatizálni. Érdemes azt az állomást kiválasztani, ahol a kapacitás, a minőség vagy a munkaerőigény már mérhetően korlátozza a termelést. Egy alapos felmérésből rendszerint egyértelműen kiderül, hogy emberi rugalmasságra, célzott félautomatikára vagy nagy rendelkezésre állású robotcellára van-e szükség.

0 comments
Write a comment