
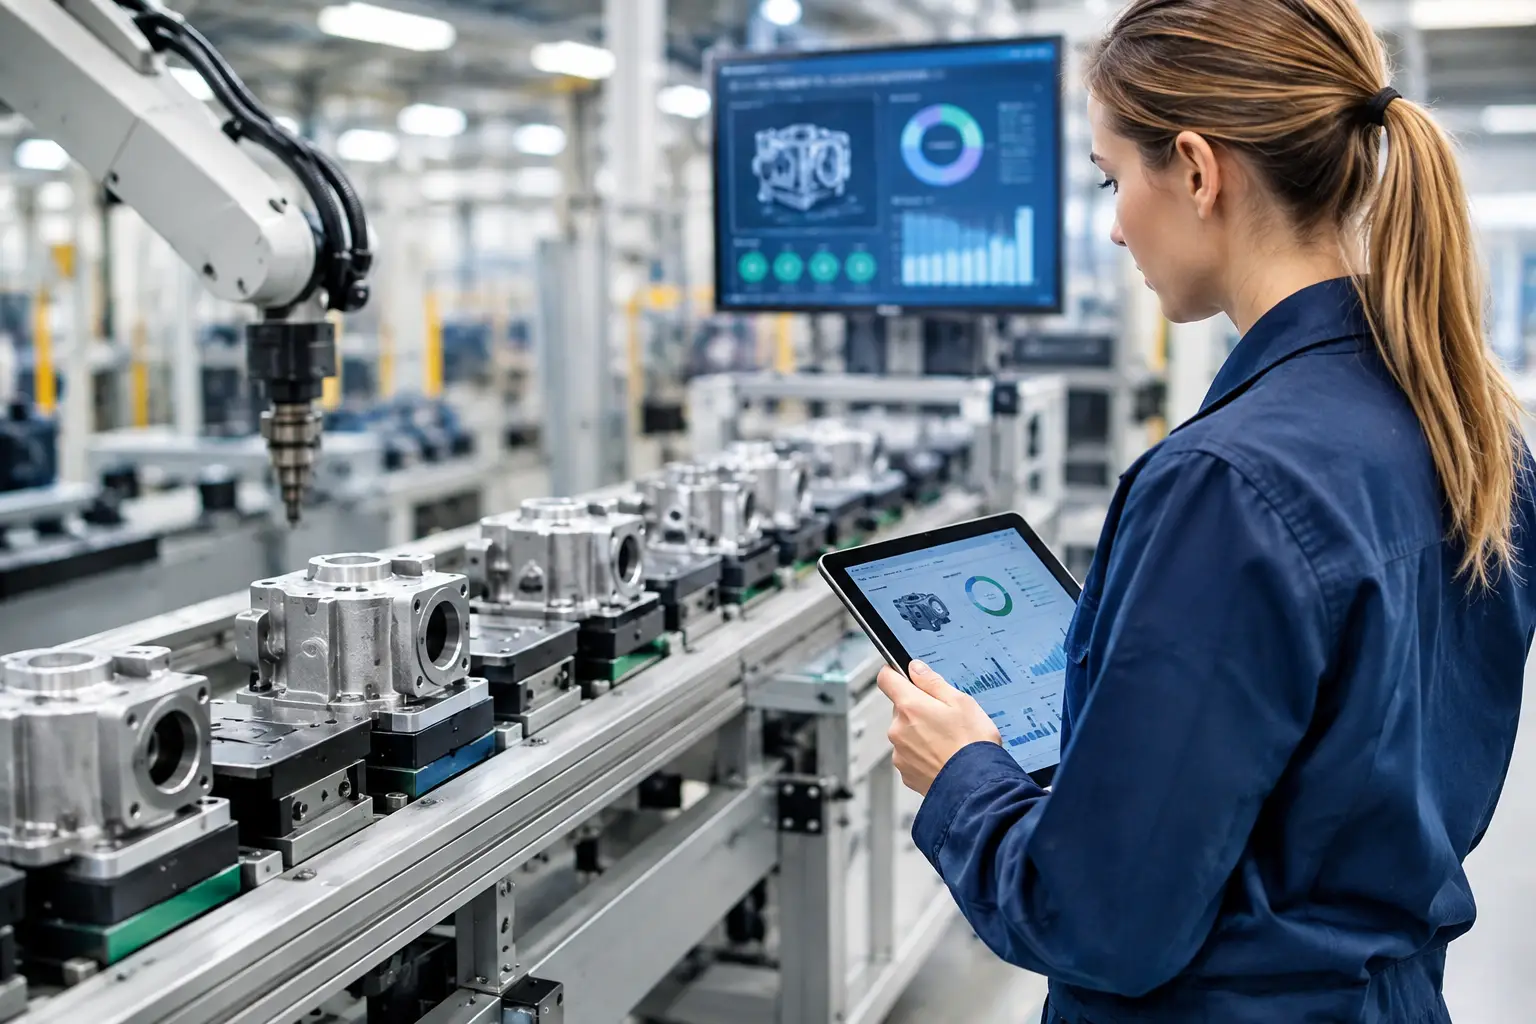
Gyártósori nyomonkövetés bevezetési útmutató
Egy reklamált alkatrésznél nem az a döntő kérdés, hogy rendelkezésre áll-e adat, hanem az, hogy percek alatt visszakereshető-e: melyik alapanyagból készült, melyik gépen, milyen programverzióval, milyen paraméterek mellett, és ki engedte tovább a folyamatban. A gyártósori nyomonkövetés bevezetési útmutató akkor hasznos, ha ezt a visszakereshetőséget nem egy különálló informatikai projektként, hanem a termelés tényleges működéséhez illesztett rendszerként kezeli.
A jól felépített nyomonkövetés nem pusztán azonosítókat gyűjt. Kapcsolatot teremt az anyag, a művelet, a gépállapot, a minőségellenőrzés és a késztermék között. Ennek eredménye gyorsabb hibahatárolás, kevesebb selejt, fegyelmezettebb folyamatok és megalapozottabb beruházási döntés. A feltétel azonban egyértelmű: csak olyan adatot szabad rögzíteni, amelyhez üzemi döntés vagy minőségbiztosítási követelmény kapcsolódik.
Először az üzemi problémát határozza meg
A bevezetés gyakori hibája, hogy a vállalat a technológiával kezd: vonalkód, RFID, kamerarendszer, MES vagy új adatbázis kerül napirendre, mielőtt pontosan megfogalmaznák a megoldandó problémát. Ettől a projekt drágábbá és nehezebben elfogadhatóvá válik a műszak számára.
A jó kiindulópont egy konkrét üzemi helyzet. Lehet ez visszatérő vevői reklamáció, nehezen izolálható selejthiba, keveredő termékváltozat, manuális dokumentáció vagy az, hogy egy gép leállásának okát utólag nem lehet hitelesen feltárni. Ezekből kell levezetni, milyen döntést kell a rendszernek támogatnia.
Egy sorozatgyártott fémalkatrésznél például elegendő lehet a tételazonosító, a megmunkálási program, a szerszámállapot és a végellenőrzési eredmény összekapcsolása. Biztonságkritikus vagy magas értékű terméknél viszont darabszintű történet szükséges: az egyedi azonosítóhoz minden művelet, mérési eredmény és újramunka is hozzárendelődik. A megfelelő részletesség mindig a kockázattól, a vevői előírástól és a termék értékétől függ.
A gyártósori nyomonkövetés bevezetési útmutató első lépése: folyamatfeltárás
Mielőtt hardverről vagy szoftverről születne döntés, végig kell követni az anyag és az információ tényleges útját. Nem az ideális folyamatábrát, hanem azt, ami egy zsúfolt műszakban valóban történik. Hol kap az alkatrész azonosítót? Mikor változik a státusza? Hol kerülhet félre, keveredhet másik termékkel vagy veszhet el a kapcsolat a fizikai darab és a digitális adat között?
A feltárás során külön figyelmet érdemelnek az átadási pontok. Ilyen lehet a beérkező áru átvétele, a raktár és a gyártósor közötti anyagmozgatás, a robotcella be- és kimenete, a kézi összeszerelő állomás, a minőségellenőrzés, az újramunka és a csomagolás. A nyomonkövetési lánc jellemzően nem a főfolyamatban, hanem ezeken a határfelületeken szakad meg.
Érdemes a követelményeket három kérdés mentén rögzíteni. Mit kell azonosítani: tételt, hordozót, munkadarabot vagy egyedi alkatrészt? Milyen eseményt kell igazolni: gyártásba lépést, művelet teljesülését, paraméterhatár betartását vagy minőségellenőrzést? Meddig kell az adatot megőrizni: néhány hétig belső elemzéshez, vagy évekig audit és vevői visszakövetés miatt?
Azonosítási technológia a gyártási környezethez
A vonalkód, a Data Matrix-kód és az RFID nem egymást helyettesítő divatszavak. Más-más környezetben jelentenek jó megoldást. A választást az alkatrész geometriája, felülete, hőterhelése, szennyezettsége, ciklusideje és az elvárt olvasási biztonság határozza meg.
A címkézett vonalkód költséghatékony és jól használható dobozok, tálcák, alapanyagtekercsek vagy belső logisztikai egységek azonosítására. Hátránya, hogy a címke sérülhet, leválhat, illetve olvasáshoz megfelelő pozicionálás szükséges. A közvetlenül az alkatrészre felvitt Data Matrix-kód tartósabb lehet, de a jelölési minőséget, a kamera optikáját és a felület állapotát együtt kell megtervezni.
Az RFID ott lehet indokolt, ahol az azonosításnak látóvonal nélkül, gyorsan vagy zárt hordozón kell megtörténnie. Ugyanakkor fémes környezetben, folyadékok mellett vagy sűrűn elhelyezett hordozóknál a megbízható olvasás mérnöki validációt igényel. Nem érdemes RFID-et választani pusztán azért, mert fejlettebb technológiának tűnik.
Robotizált cellákban az olvasás és a műveletigazolás automatizálható. A kamera vagy olvasó ellenőrzi az alkatrészazonosítót, a PLC átadja a ciklus állapotát, a robotprogram pedig csak érvényes termékazonosító és megfelelő folyamatstátusz esetén engedi tovább a munkadarabot. Ez a megoldás nem csak adatot gyűjt: hibamegelőző funkciót is ellát.
Az adatmodell dönt a rendszer használhatóságáról
A nyomonkövetésben minden rekordnak egyértelműen kapcsolódnia kell egy termékhez, tételhez vagy hordozóhoz. A legfontosabb elv egyszerű: egy azonosítóhoz ne több, egymásnak ellentmondó jelentés tartozzon. Ha ugyanaz a kód hol gyártási tételt, hol készterméket, hol raklapot jelöl, az adat később nem lesz hitelesen elemezhető.
Az egyes állomásoknak csak a szükséges adatot kell átadniuk. Egy présgép esetében ez lehet a szerszámazonosító, a ciklusszám és néhány kritikus erő- vagy útérték. Egy csavarozó állomásnál a programazonosító, a nyomaték-szög eredmény és a hibakód lehet releváns. Egy vizuális ellenőrző állomásnál a kameraeredmény, a hibatípus és szükség esetén a képfájl hivatkozása kerülhet a termék történetébe.
A túl sok adat nem jelent automatikusan nagyobb kontrollt. Ha több száz jel kerül mentésre egy ciklusból, de nincs meghatározva, melyik mutat eltérést vagy milyen határérték indít intézkedést, a rendszer csak költséget és tárolási igényt növel. A kritikus folyamatparamétereket ezért a technológia, a minőségbiztosítás és az üzemeltetés közösen határozza meg.
Integráció PLC-, HMI- és vállalatirányítási szinten
A gyártósor valós idejű állapotát jellemzően a PLC kezeli. Az operátori visszajelzés a HMI-n történik, míg a termelési előírások, rendelések és készletinformációk gyakran magasabb szintű rendszerből érkeznek. A nyomonkövetésnek ezeket a szinteket kell összekötnie úgy, hogy közben a gép rendelkezésre állása ne sérüljön.
Különösen fontos elválasztani a gyártásvezérlést az adatátviteltől. A cella biztonságos és stabil működése nem függhet attól, hogy egy külső adatbázis pillanatnyilag elérhető-e. Hálózati hiba esetére tisztázni kell, mi történik: a rendszer helyben puffereli az adatot, ellenőrzött módon korlátozott üzemre vált, vagy megállítja az adott műveletet. A válasz a termék kockázati besorolásától függ, de ezt nem szabad az üzembe helyezés napjára hagyni.
A HMI szerepe sem merül ki az üzenetek megjelenítésében. Az operátornak pontosan értenie kell, miért utasította el a rendszer az alkatrészt, mit kell ellenőriznie, és ki jogosult feloldani egy zárolást. Az általános „hiba történt” üzenetek helyett művelethez kötött, egyértelmű utasításokra van szükség. Ez csökkenti a megkerülések esélyét és gyorsítja a hibaelhárítást.
Pilot, validáció és fokozatos élesítés
A legbiztonságosabb bevezetési stratégia egy jól kiválasztott pilotállomással indul. Olyan műveletet célszerű választani, amelynek mérhető problémája van, de a teljes gyár működését nem veszélyezteti, ha a finomhangolás több hetet igényel. Egy gyakori selejtforrás, egy kritikus összeszerelési művelet vagy egy visszatérő kézi adminisztrációs pont jó kezdés lehet.
A pilot eredményét nem a telepített eszközök száma alapján kell értékelni. A releváns mutatók közé tartozhat a visszakeresés ideje, a hibásan azonosított darabok aránya, az olvasási sikeresség, a zárolások száma, az újramunka oka és az állásidőre gyakorolt hatás. Az is értékes eredmény, ha kiderül: egy tervezett adatmezőre nincs szükség, vagy az azonosító elhelyezésén változtatni kell.
Az élesítés előtt végig kell tesztelni a kivételes eseteket is. Mi történik olvashatatlan kódnál, sérült címkénél, selejt esetén, újramunkánál, kézi anyagcserénél vagy áramszünet után? A rendszer akkor üzembiztos, ha ezekre nem improvizált válaszok, hanem dokumentált folyamatok léteznek.
A fenntartható működéshez felelősök és képzés kellenek
A nyomonkövetés nem zárul le a gyártósor átvételével. Ki kell jelölni, ki kezeli az azonosítói szabályokat, ki módosíthat receptet vagy termékparamétert, ki elemzi a visszatérő eltéréseket, és ki dönt a fejlesztési igényekről. Ha ezek a szerepkörök nem egyértelműek, a rendszer fokozatosan elveszíti adatminőségét.
A karbantartóknak érteniük kell az olvasók, kamerák, jelölők és kommunikációs kapcsolatok alapvető diagnosztikáját. Az operátoroknak a helyes beavatkozási sorrendet kell begyakorolniuk. A termelési és minőségügyi vezetőknek pedig azt kell tudniuk, hogyan alakítsák a rendszer adatait intézkedéssé. Ezért a műszaki átadás része a célzott oktatás, nem különálló adminisztratív feladat.
Egy robotizált vagy részben automatizált gyártósornál a nyomonkövetés tervezése a cellatervezéssel együtt ad valódi eredményt. A Robolution szemléletében a gépmechanika, a biztonságtechnika, a robotprogram, a PLC-logika és az adatkapcsolatok egyetlen működő rendszert alkotnak. Ha az azonosítás, a hibakezelés és az adatgyűjtés már a koncepcióban helyet kap, a későbbi bővítés is gyorsabb és kiszámíthatóbb lesz.
A következő fejlesztési lépés előtt ne azt kérdezze, milyen technológiát lehet még a sorra telepíteni. Inkább azt: melyik termelési döntéshez hiányzik ma megbízható, azonnal értelmezhető információ? Innen indul az a nyomonkövetési rendszer, amely a minőséget és a rendelkezésre állást is kézzelfoghatóan javítja.

0 comments
Write a comment